材料与工艺 / 工程方法与选型
铭牌打标与零件追溯怎么选:四个判断维度
从标识读取、耐久表面、节拍定位与接口记录四个维度,区分铭牌与零件追溯需求,明确打样、耐久性和上线验证的边界。
铭牌和零件追溯项目,常把选型问题简化为:这台激光机能不能打金属?
从工程角度看,这个问题问得还不够完整。因为“能打金属”只描述某个样品上的加工可行性,但铭牌打标和零件追溯对结果的要求并不一样:
- 铭牌更关注字符清晰、编号稳定、外观规范、版面一致性;
- 零件追溯更关注二维码可读性、标识耐久性、与追溯系统的数据关联、现场节拍;
- 如果是塑料件追溯,还要额外看材料吸收特性、表面黑白效果、热影响控制。
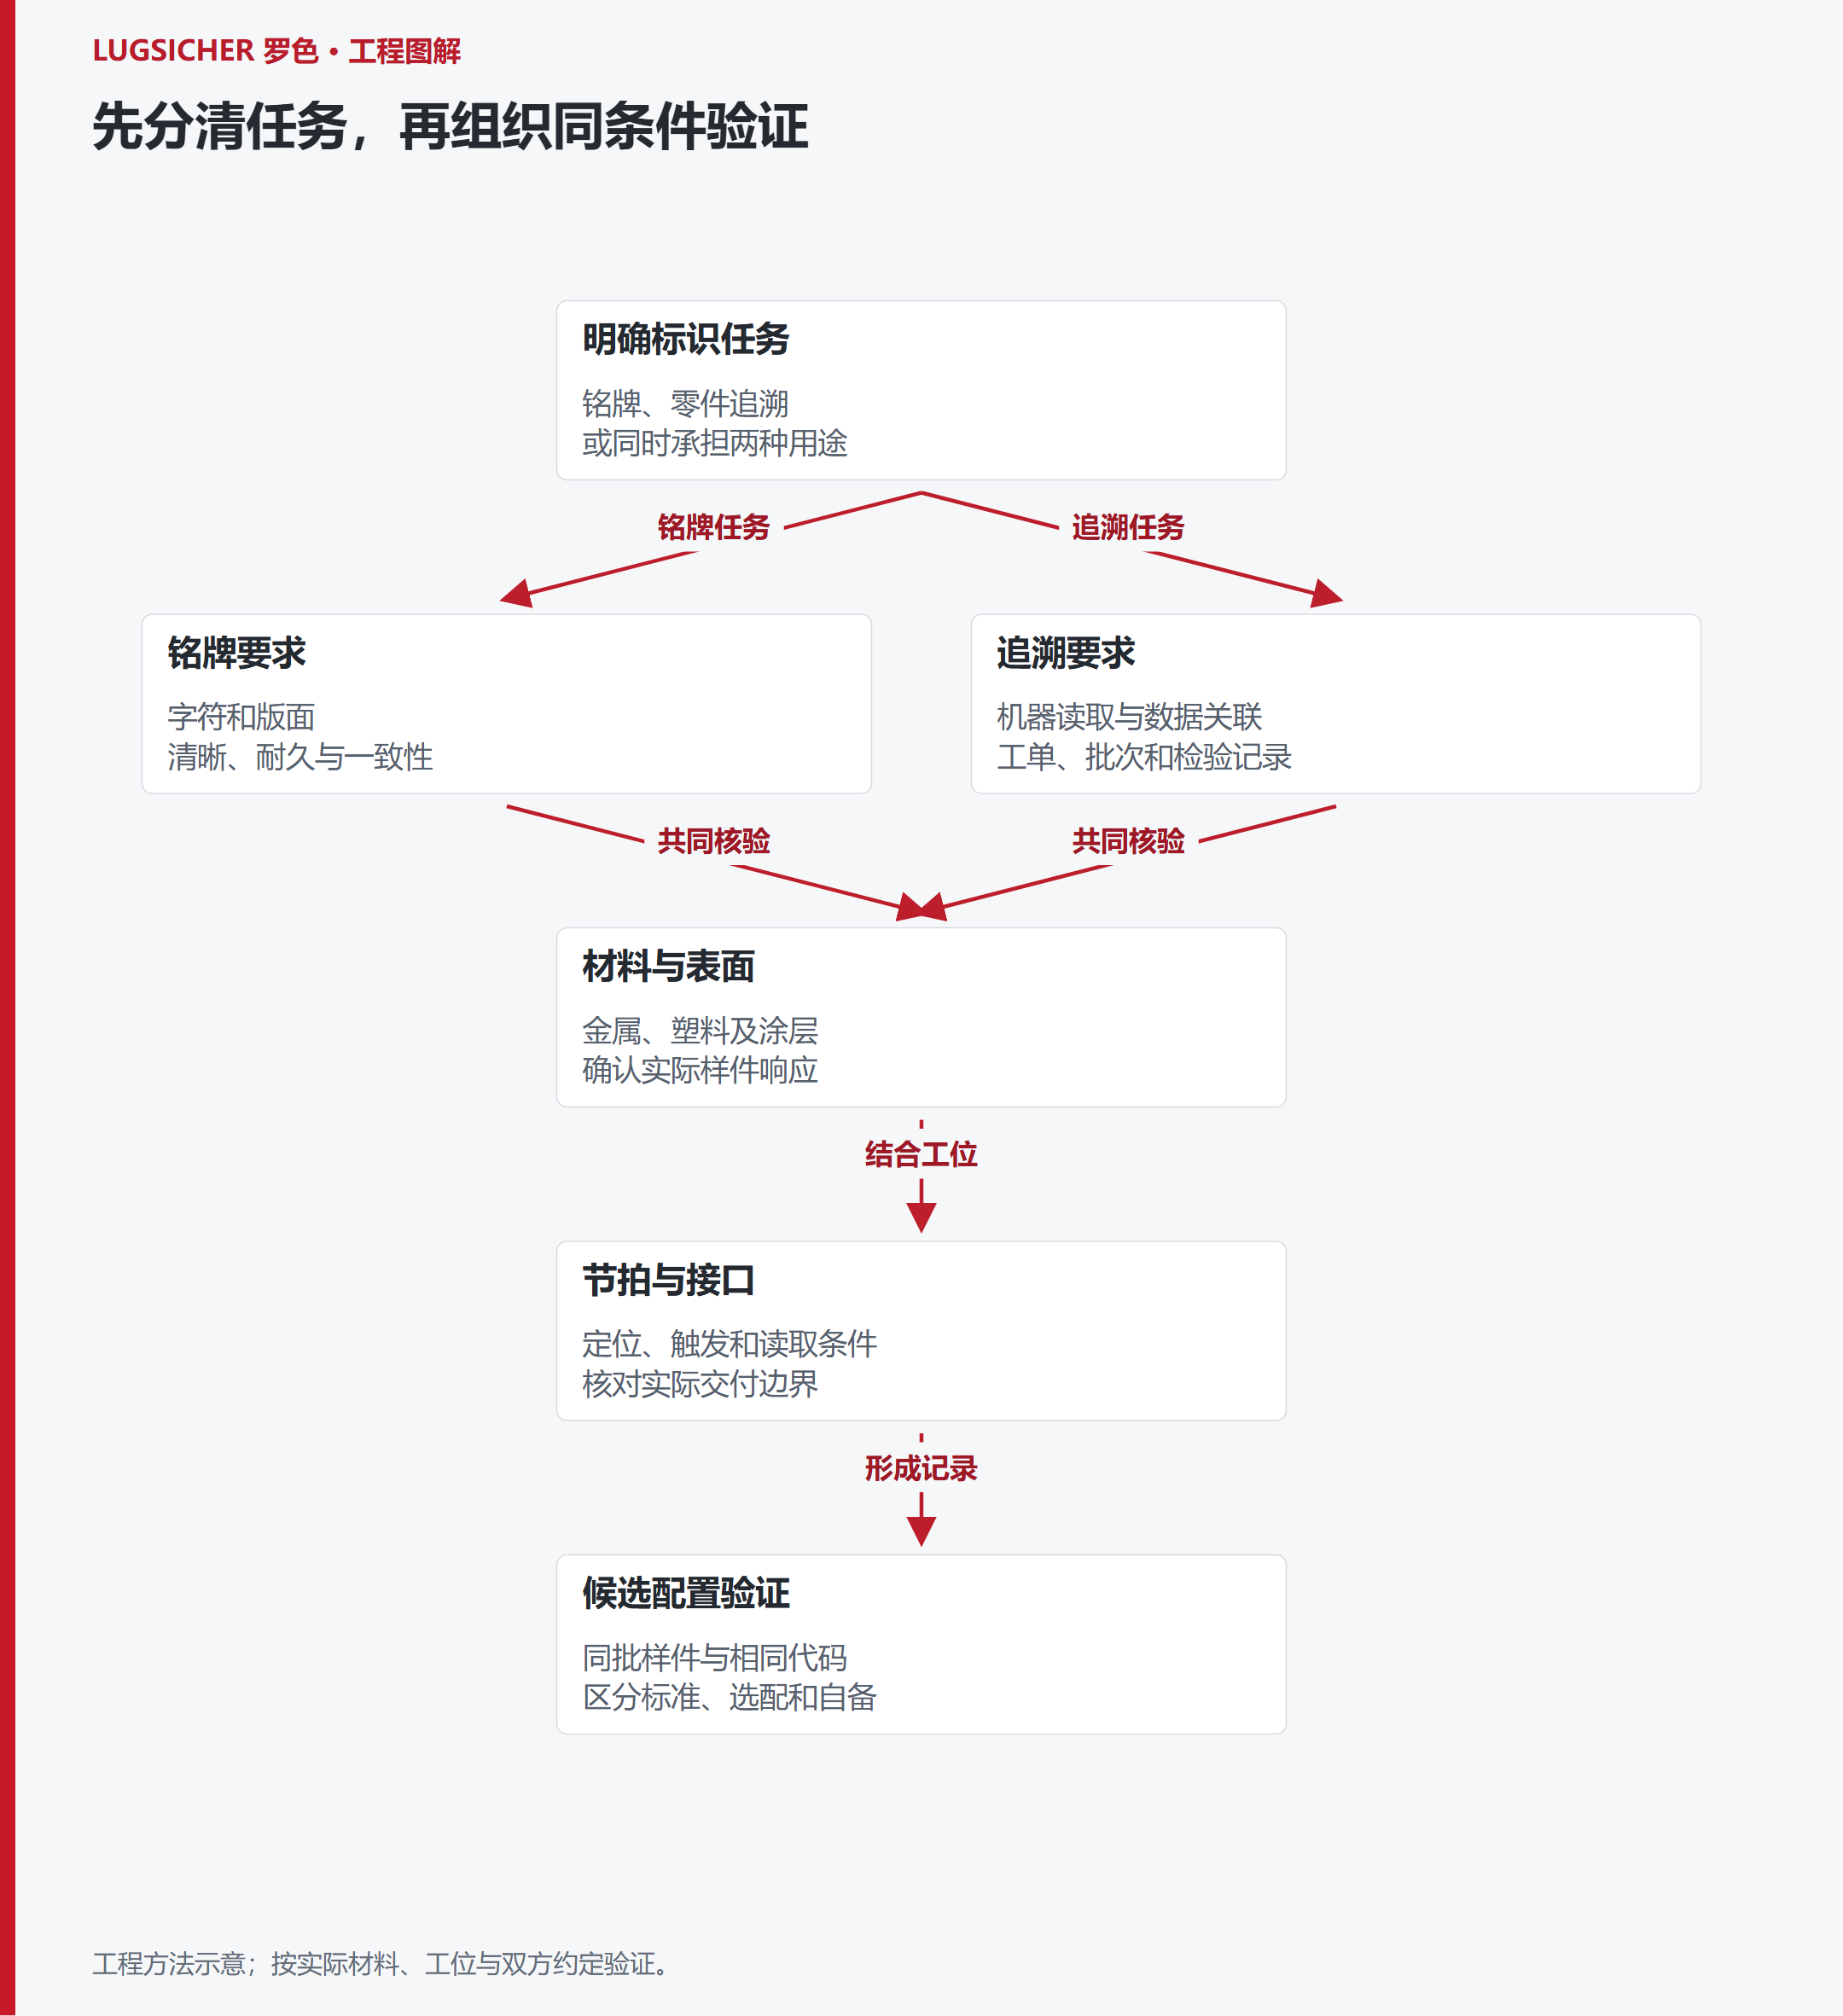
选型时应先明确标识读取、耐久与表面、节拍定位、接口记录四个维度,再把具体设备放进同一组测试条件中比较。Lugsicher M500F 属于性价比光纤激光系列,可以作为候选,但系列定位不能代替打样和上线验证。
一、先分清两个场景:铭牌打标和零件追溯,目标完全不同
1)铭牌打标:更像“把信息刻清楚”
铭牌一般是金属铭牌、铭牌贴片、设备标牌或零部件标识牌。这类应用通常关注:
- 产品型号、规格、序列号
- 批次号、生产日期
- 企业名称、LOGO、警示信息
- 文字、数字、简单二维码
这类场景的核心不是“数据联动有多复杂”,而是标识要清楚、耐久、加工节奏稳定。如果铭牌是金属材质,可把光纤激光列入候选路线,再按实际表面处理、字符和二维码内容验证对比度、加工时间与后续可读性。不能从材质名称直接判定某个型号适用。
2)零件追溯:更像“把信息打上去,并且系统认得出来”
零件追溯不是单纯打一个码,而是要让这个码进入追溯系统,形成“零件—工单—批次—工艺—检验”之间的关联。
现场经常会遇到这些要求:
- 二维码必须稳定可读,后续扫码入库、过站、复检都要用
- 标识不能因为清洗、摩擦、油污、轻微氧化就失效
- 打标结果要和 MES / PLC / 工位信号联动
- 产线节拍不能因为打标步骤拖慢
也就是说,零件追溯对设备的要求,不只是“能刻”,而是能刻、能读、能接、能跑节拍。
二、材料不同,评估重点也不同
对预算敏感的应用,可以把 Lugsicher M500F 性价比系列纳入比较。比较时应将实际交付配置与工艺目标一一对应,逐项确认标准功能、选配项和客户侧工作,不能仅凭系列定位判断集成范围。
1)金属零件:核对常规标识与追溯码的要求
金属件选型时,可以围绕下列任务分别提供样件与文件:
- 零件编号
- 批次追溯码
- 基础二维码
- 铭牌内容
- 工装、夹具、治具上的固定标识
这类需求往往不追求复杂深雕,而是强调:
- 标识边界清楚
- 对比度足够
- 扫码稳定
- 产线节拍不掉队
表面规则、内容较简单,也仍需记录真实字高、码尺寸、材料状态和可用时间窗口。M500F 是否适用,应由这些条件下的合格样品和重复测试决定。
2)塑料件:要重点看材料和黑白效果
塑料件不能沿用金属件的适配结论。即使某个样品可加工,“能打”也不等于不同材料和批次效果一致。
塑料件要重点看:
- 材料类型:ABS、PP、PA、PC 等材料的反应差异很大
- 表面颜色:深色、浅色、哑光、光面,效果差异明显
- 标识目标:是做黑白对比,还是仅做表面刻痕
- 是否需要二维码长期可读
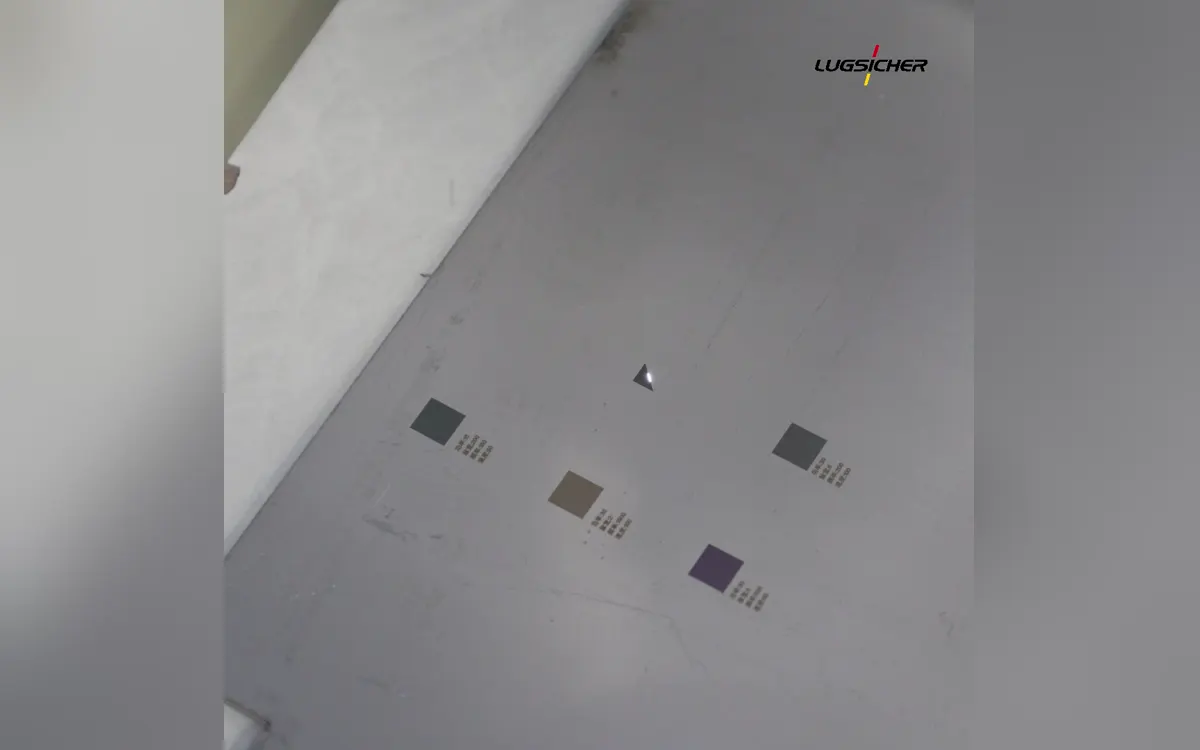
如果客户只说“塑料件也要打码”,但没说材料和读码等级,那方案很容易选偏。对于预算敏感客户,正确做法是先拿样件做工艺验证,再决定是否适合 M500F 直接上产线。
3)柔性包装:能否用,要看节拍和材料表面
柔性包装并不是所有产线都适合上光纤激光。实际要看:
- 包材结构是否适合激光响应
- 是否要求高速连续生产
- 码的读取距离和清晰度要求
- 现有产线是否允许较小范围的设备集成
包装场景还需确认可用安装空间、镜头工作距离、运动同步和包装完整性。不能因为设备外观紧凑,就推定它适合该复合膜或连续产线;前提仍是材料可打、码可读、节拍能跟上。
三、铭牌任务先核对内容、数据与表面三个问题
1)铭牌内容是“字”多,还是“码”多?
如果铭牌主要是型号、规格、序列号和简单图形,可先围绕版面一致性、位置偏差和连续重复加工建立测试,再确定设备与夹具配置。
如果铭牌上二维码密度高、码制复杂、还要兼顾小字号和精细图文,那就要关注:
- 光斑控制是否足够细
- 标刻分辨率是否满足扫码要求
- 版面布局是否稳定
- 工艺参数是否便于批量复用
2)铭牌是一次性标刻,还是后续还要追溯?
很多企业前期做铭牌,只想替代喷码或贴标。但一旦后面要接入追溯系统,方案就不能只看外观。
要提前问清:
- 铭牌编号是否要与数据库绑定
- 是否需要自动递增、自动换号
- 是否要和工位信号同步
- 是否要记录打标结果、异常状态
如果后续有追溯需求,建议一开始就按“标识 + 数据接入”两条线一起设计,避免后期返工。
3)铭牌材质是否稳定?
金属铭牌看起来简单,但材质、涂层、表面处理会直接影响效果。比如:
- 阳极氧化层
- 喷涂层
- 拉丝面
- 镜面面
不同表面会影响对比度和可读性。工程上要先确认:你要的是刻痕、变色、还是高对比度字符? 这会直接决定工艺窗口,而不是只看设备型号。
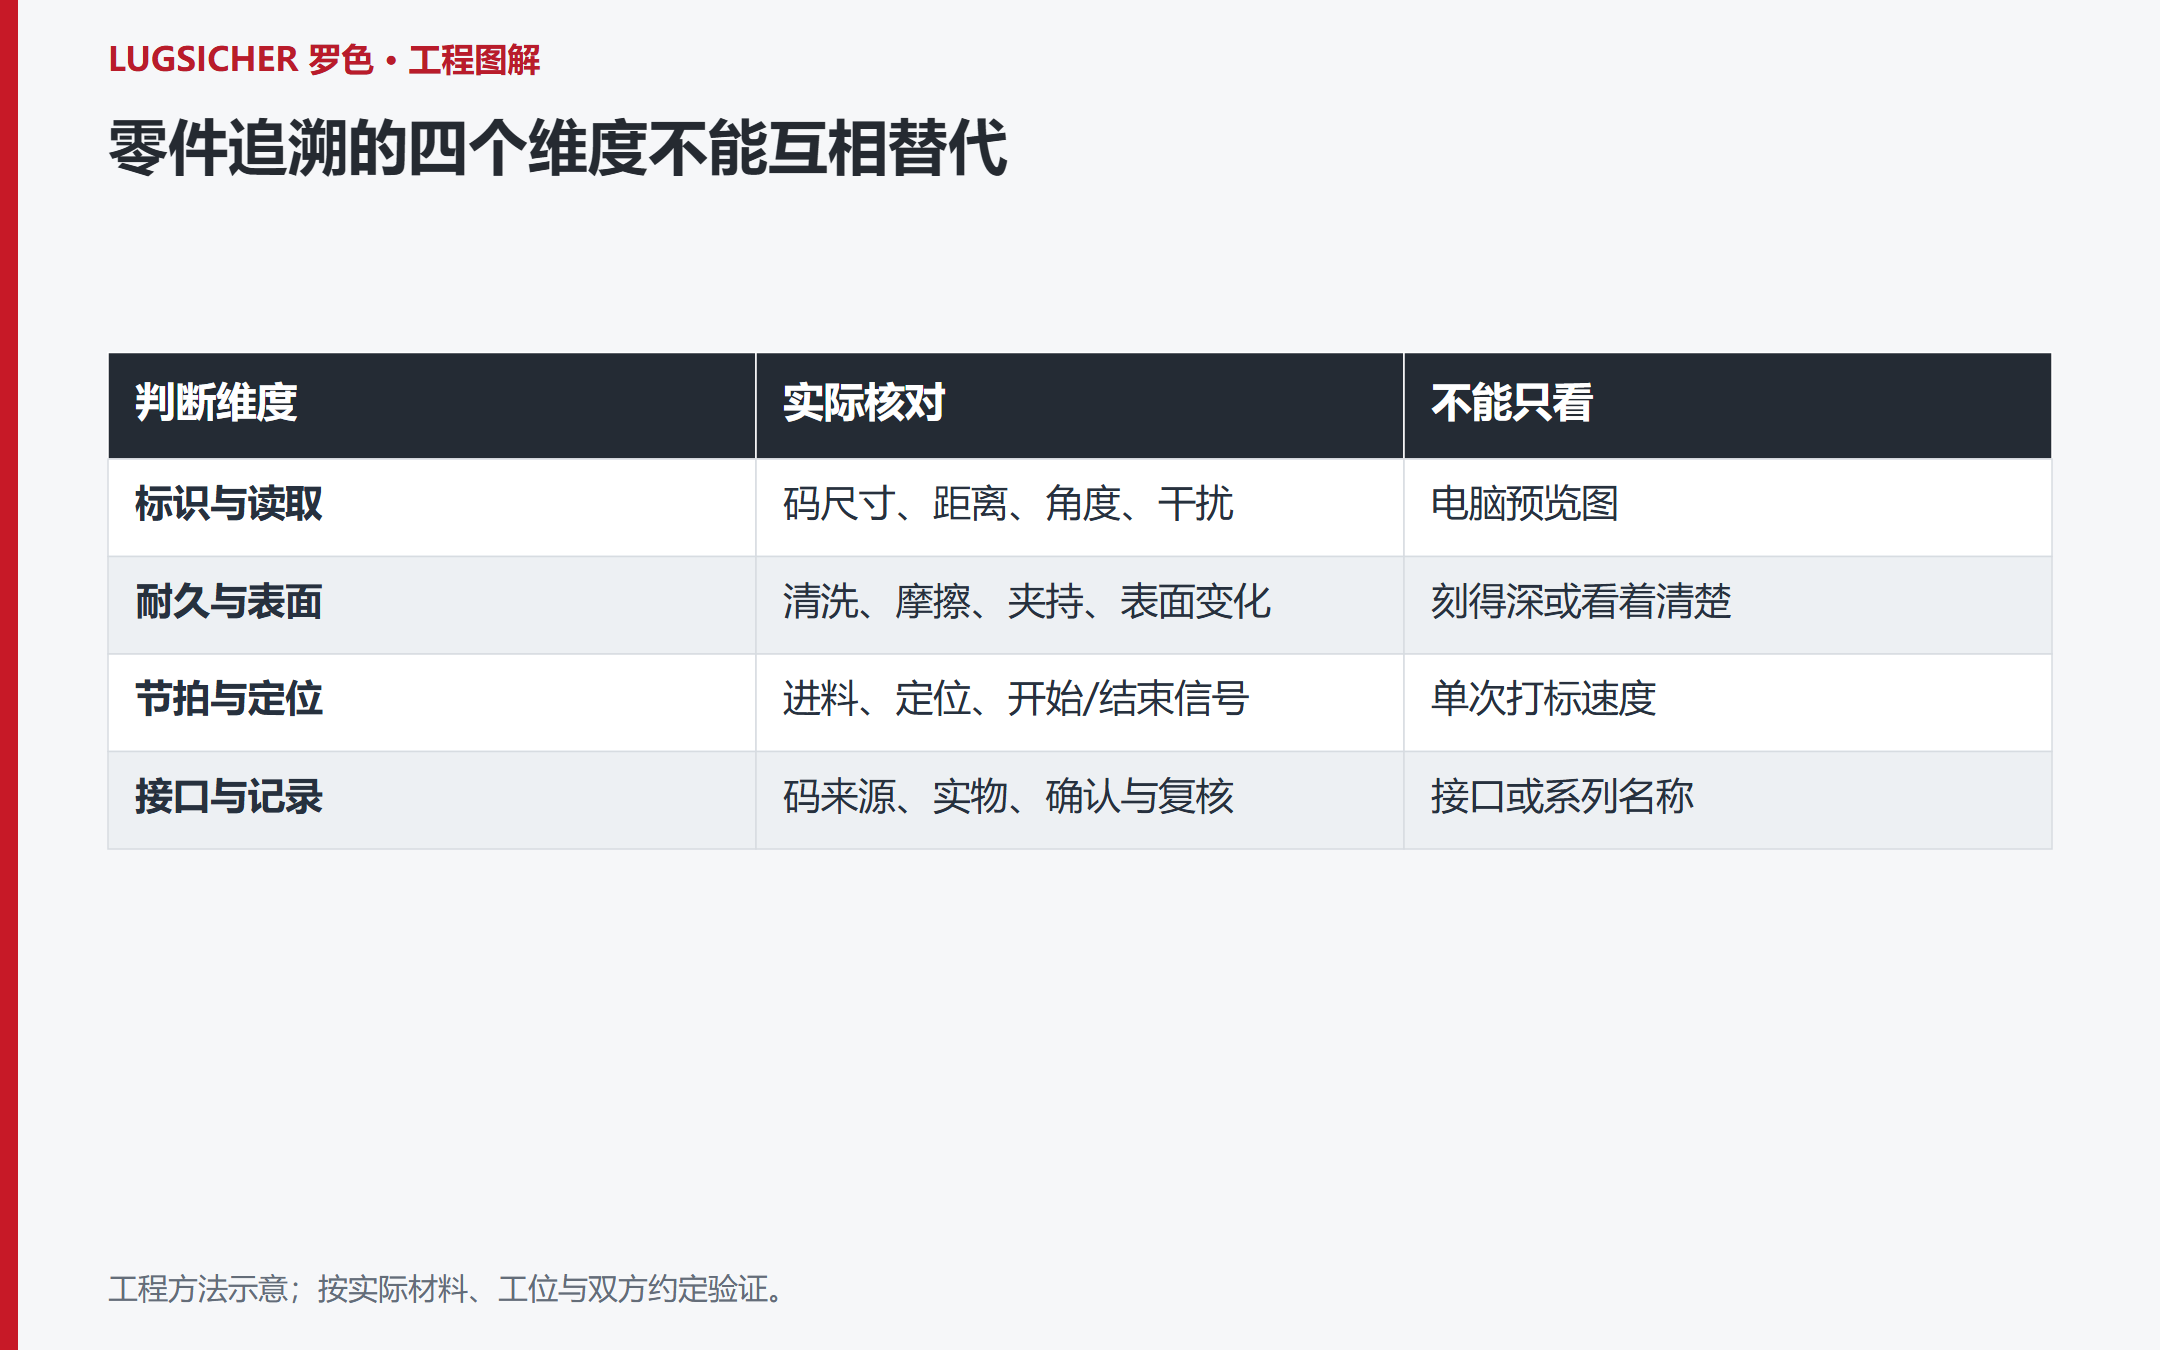
四、零件追溯的四个判断维度
1)标识与读取:怎样确认二维码在实际环境中可读?
零件追溯里,二维码不是“打出来就行”,而是要能稳定扫描。
需要提前确认:
- 码尺寸要求多大
- 扫码距离多远
- 扫码设备安装角度如何
- 现场是否有油污、反光、振动、粉尘干扰
如果二维码最终要进入 MES 或仓储系统,那么“现场能扫出来”就是最低要求。建议在打样阶段就做实物扫码测试,不要只看电脑里预览效果。
2)耐久与表面:标识需要经历什么使用环境?
客户常常会忽略这一点。金属零件追溯有码就够了吗?不一定。
如果零件后续要经历:
- 摩擦
- 清洗
- 装配夹持
- 局部打磨
- 轻微氧化
那就要考虑标识深度和表面稳定性。太浅的标记可能前期好看,但实际使用中容易变弱;太深则可能影响外观或局部性能。
所以选型时不要直接问“深不深”,而要问:这个深度是为了可读性,还是为了耐久性?
3)节拍与定位:完整工位周期能否满足可用时间?
这是很多方案落地时最容易出问题的地方。
“模块化”“预配置接口”或“即插即用”等表述,不能代替接线表与时序测试。设备需要跟产线节奏同步,至少应核对:
- 进料信号
- 定位完成信号
- 打标开始/结束信号
- 异常报警输出
- 和上位机或 PLC 的联动
如果打标动作过慢,整线节拍会被拖住;如果接口没接好,设备即使能打,也会变成“半自动”甚至“手动补救”。
4)接口与记录:代码和实物是否保持一一对应?
追溯不是只靠一台激光机完成的,通常还要和:
- PLC
- 工控机
- MES
- 扫码器
- 数据库
做联动。对于预算敏感客户来说,系统不一定要做得很复杂,但必须做到“数据流闭环”——码从哪里来、打到哪里去、谁确认、谁复核,逻辑要清楚。
这些功能应逐项区分标准功能、项目选配和客户侧开发。系列定位并不证明某个协议、数据库连接或异常恢复机制已经包含,也不能直接承诺集成周期。
五、现场选型时,建议按这个顺序判断
第一步:先定场景
先回答两个问题:
- 这是铭牌,还是零件追溯?
- 是金属件、塑料件,还是混合材料?
第二步:再定标识目标
明确你到底要什么:
- 只是字符清晰
- 需要二维码稳定可读
- 需要长期耐磨
- 需要和系统数据绑定
第三步:看节拍和接入
确认:
- 是否需要在线打标
- 是否需要自动上下料配合
- 是否需要 PLC / MES 接口
- 是否允许改造现有产线
第四步:最后再看工艺
重点确认:
- 字体、码制、图形大小
- 标识深度和对比度
- 材料表面处理
- 是否需要打样验证
六、常见误区:别把“能打”当成“适合上线”
误区 1:只看金属能不能打
能打金属不代表适合你的金属件。铭牌和零件追溯对结果不同,不能用一句“能打”替代完整判断。
误区 2:只看二维码显示效果,不看扫码结果
屏幕上看着清楚,不代表现场扫码稳定。真正重要的是读码率、角度容忍度和后续系统识别。
误区 3:只看设备,不看接口
很多产线的问题不在激光器本身,而在节拍同步、信号握手、数据回传。设备选对了,接口没理顺,还是落不了地。
误区 4:只看单次样品,不看批量一致性
打样能过,不代表批量稳定。对于常规产线,最重要的是连续生产时的重复性和维护成本。
七、把四个维度落实到候选设备的验证记录
如果你的需求是:
- 做金属铭牌、设备标牌、零件编号
- 做常规金属零件追溯
- 做部分塑料件追溯
- 预算敏感,但希望快速落地
- 需要基础自动化和常规产线集成
可以把 Lugsicher M500F 性价比光纤激光系列纳入候选清单,但不能仅凭这些需求词就认定适用。应让候选配置在同批样品、相同代码和目标节拍下完成验证。
但如果你真正要解决的是“高密度数据追溯 + 严格读码 + 多工位系统联动”,那就不能只问设备能不能打,还要把标识深度、二维码可读性、现场节拍、接口方式、数据链路一起评估。
对一线工程来说,最稳的做法永远不是先买设备,而是先把需求拆成四句话:
- 打什么材料;
- 打什么内容;
- 打给谁读;
- 多快要打完。
把答案转为材料清单、样件与码文件、读码条件、节拍时序和接口记录,才有依据判断哪套配置适合当前铭牌或零件追溯任务。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求