材料与工艺 / 工程方法与选型
激光打样寄样清单:样品、材料、码文件与验收要求
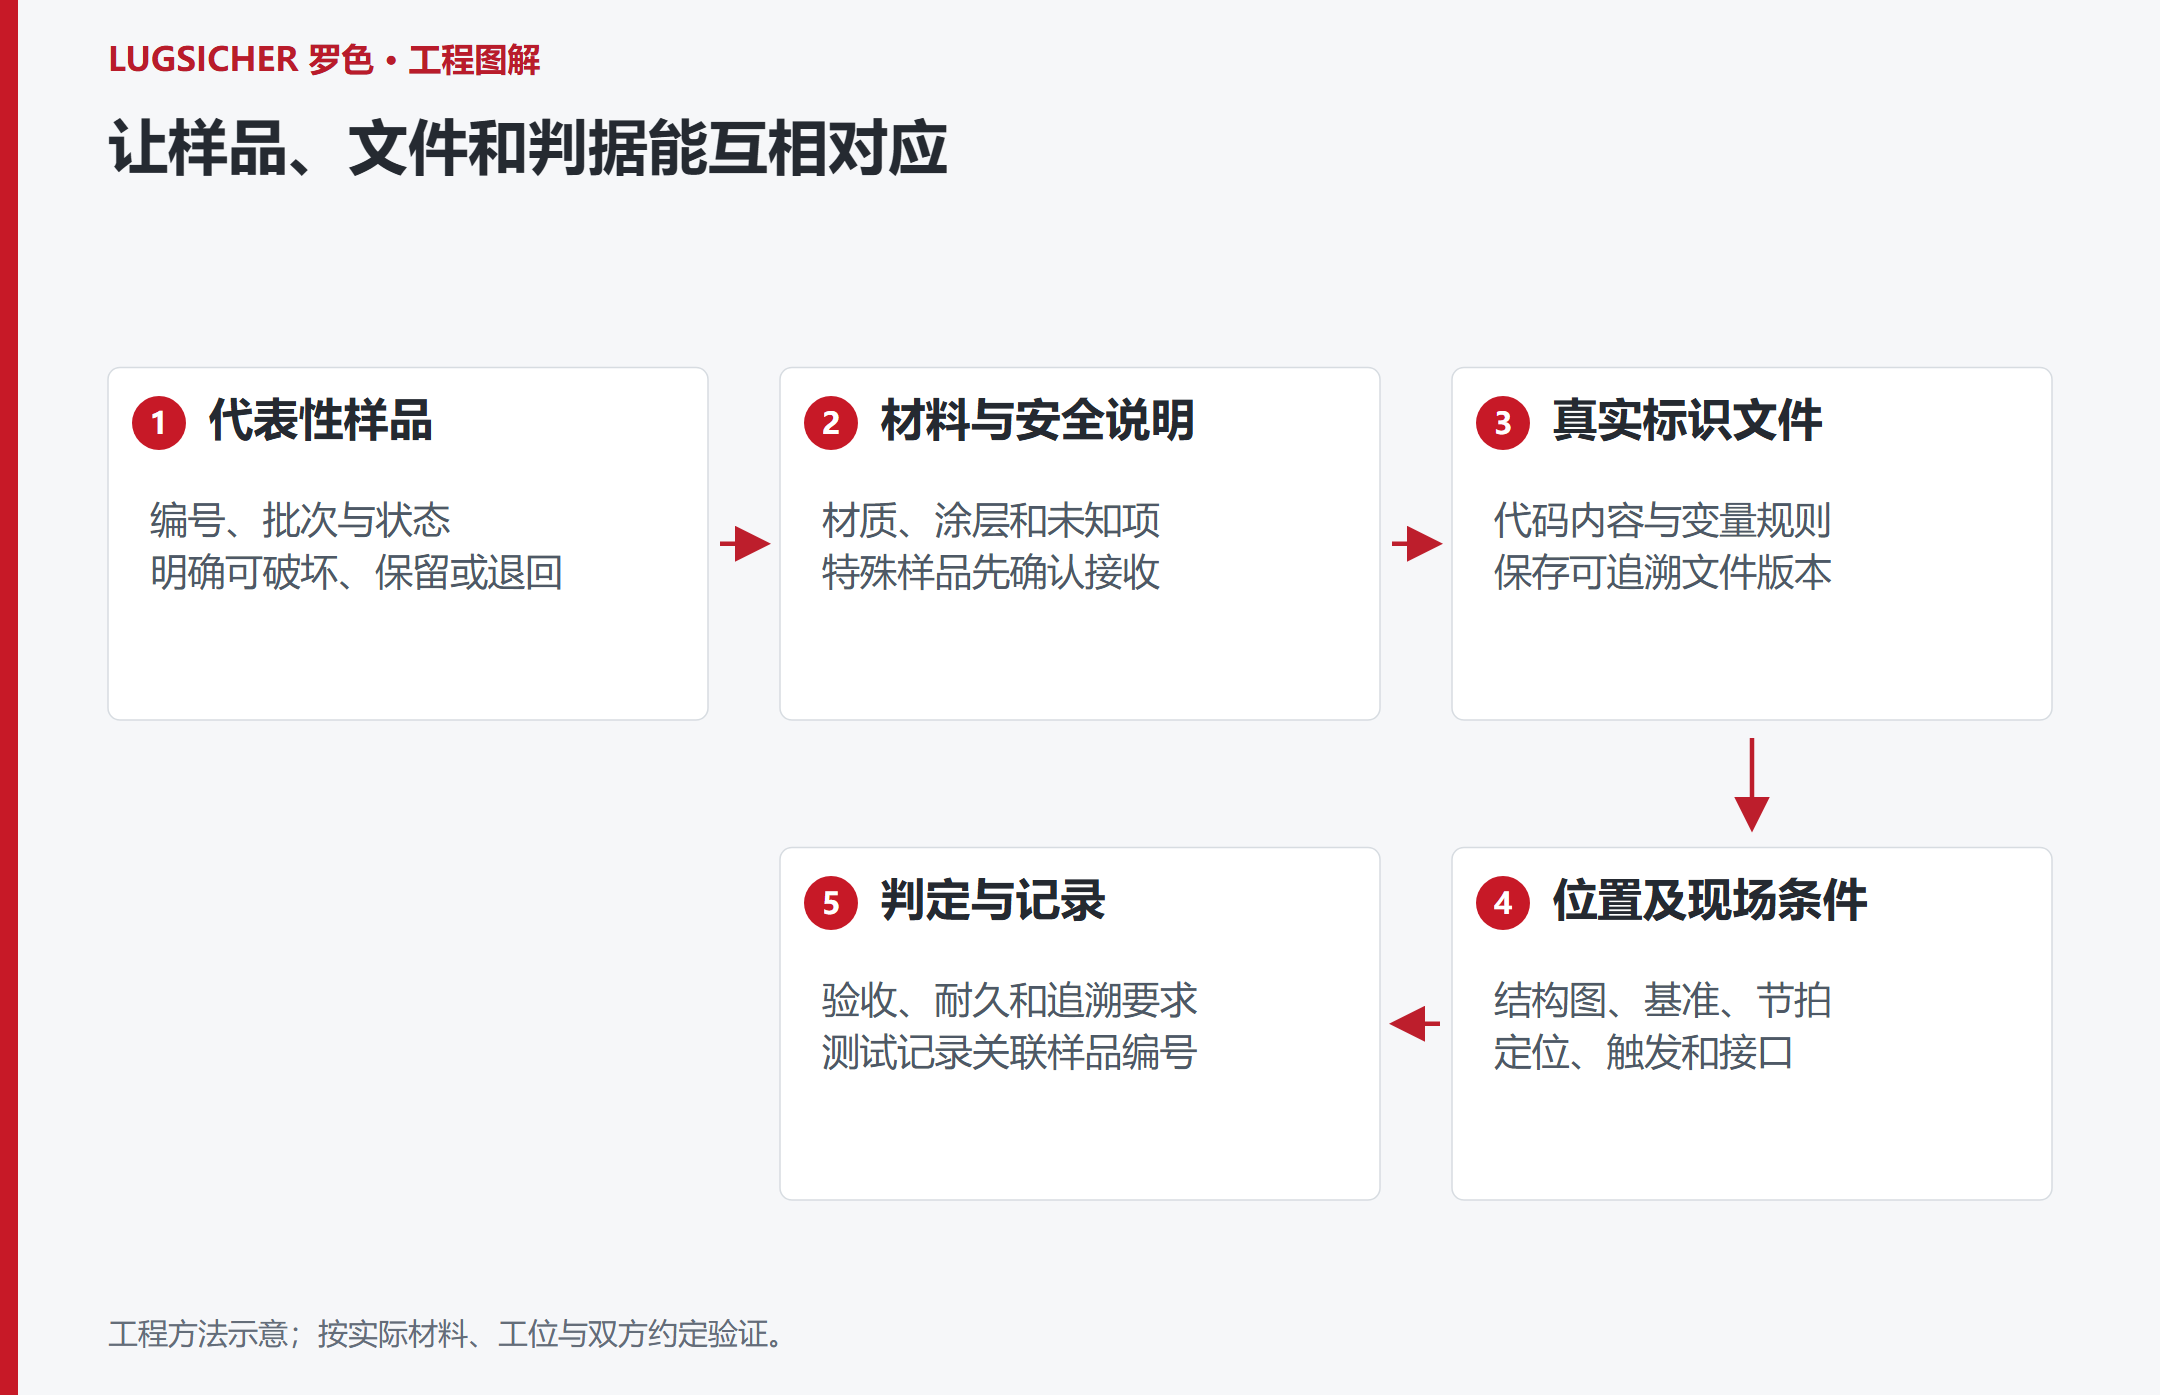
寄样前准备代表性样件、材料与表面说明、标识文件、位置结构图、产线接口及验收要求;特殊或危险样品先确认接收与运输条件。
工厂安排激光打样时,常见的做法是寄几件产品,再附一句:“打上这个码,清楚就行。”
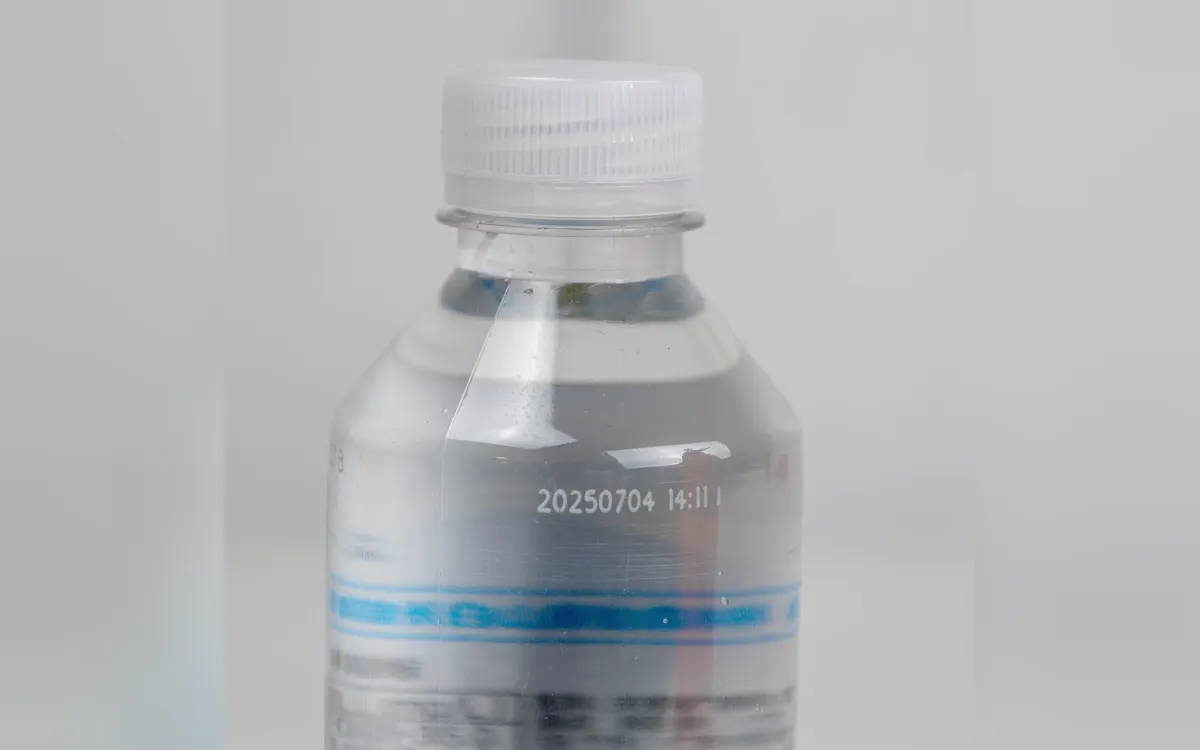
但样品上能打出清晰字符,不代表量产时也能稳定读取。同样外观的塑料可能有不同配方,同一种金属可能采用不同表面处理;实验室静止打标的效果,也不能直接代表在线输送条件下的结果。
从工业标识项目的工程评估角度看,打样首先要解决三件事:在什么材料上打、按什么条件打、用什么标准判定合格。
下面这六项,建议随样品一起准备。纸质资料可以放入样品袋,图纸、码文件和视频则以对应编号的电子附件提供。
1. 有代表性的实物样品:不要只寄“最好打”的那一件
样品应尽量来自实际生产批次,而不是仅用于展示的样件。
建议准备:
- 未打标样品,供参数摸索和重复测试;
- 已认可的标识样件,若有,可用于效果对照;
- 不同颜色、批次或表面状态的样品,分别编号;
- 明确哪些样品允许破坏性测试,哪些需要保留或退回。
样品数量不宜统一规定,应根据材料种类、测试组合和可用打标区域确定。单件上反复试打会占用位置,也可能因热积累影响后续判断。
为什么重要:激光与材料的相互作用受基材、涂层、添加剂及表面状态影响。只验证一件理想样品,不能说明来料波动下的工艺适应性。
含液体、粉末、带压或其他具有危险属性的产品,先向测试方说明材料与安全信息,必要时提供相应安全资料,再与测试方及承运方确认是否能够接收和运输。未确认前不要直接寄送,也不要自行拆卸、倒出或改装来规避接收条件。可先沟通非危险替代样件是否具有代表性,但不能把替代样件结果直接当作原产品验证结论。
2. 材料与表面处理说明:写清“是什么”,也写清“不知道什么”
“塑料瓶”“不锈钢件”通常不足以支持工艺判断。建议附一张材料说明卡,尽可能列出:
- 基材名称、牌号或供应商规格;
- 颜色、厚度,以及已知的填料或添加剂信息;
- 喷漆、镀层、阳极氧化、覆膜等表面处理;
- 表面是否存在油污、清洗剂残留或保护膜;
- 是否涉及食品接触、药品包装、绝缘或耐腐蚀功能。
未知信息应标注“待确认”,不要根据外观推测材质。
为什么重要:光纤、紫外和二氧化碳等激光路线的适用性,需要结合材料吸收特性及允许的加工影响评估,不能仅凭行业名称选择。对薄壁包装或功能性涂层,还要确认打标是否影响阻隔、绝缘或防护性能。
材料说明也关系到烟雾净化方案。抽排与过滤配置应结合加工产物评估,不能把“没有明显气味”当作安全依据。
3. 实际标识文件:不要只提供截图
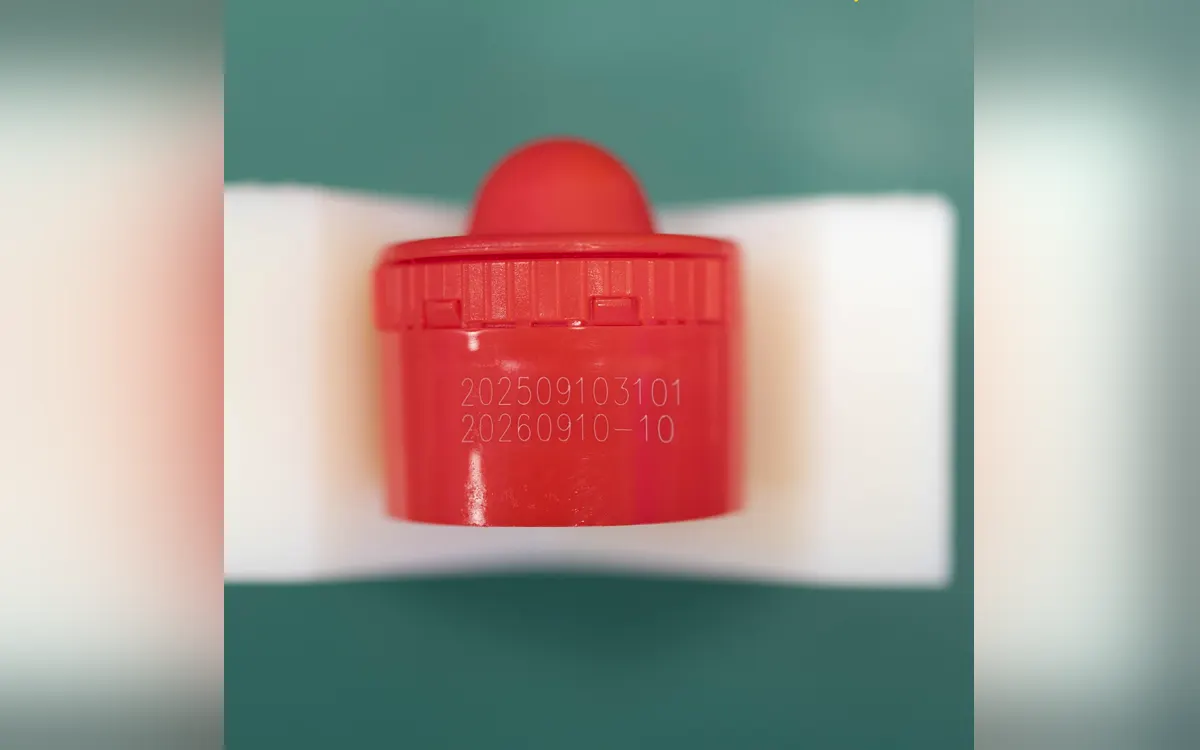
建议提供可编辑文字、矢量图形或明确的编码规则,并标注:
- 字符内容、字体、字高和总占用范围;
- 条码或二维码类型、编码内容及尺寸限制;
- 固定信息与批号、日期、流水号等变量的区别;
- 最长字符组合或信息量较大的代表性内容;
- 人眼阅读、设备读取或两者兼顾的要求。
为什么重要:相同外框尺寸内,码内信息量不同,模块尺寸和读取难度也可能变化。简单测试图案的加工时间,不能直接用于判断实际生产节拍。
涉及医疗器械 UDI 时,应提供适用市场、编码体系和已确认的数据规则。打出一个可读的码,并不等于完成 UDI 合规验证。
4. 打标位置与结构图:把“打在哪里”变成可执行尺寸
建议用图纸或带尺寸标注的照片说明:
- 打标区域及定位基准;
- 允许的位置偏差和方向;
- 曲面、台阶、凹槽等结构特征;
- 禁止加工区域,以及与密封边、功能面等部位的距离要求;
- 实际装夹方式、可接近方向和周边空间。
为什么重要:平面试片上打标成功,不代表在成品曲面或凹槽内同样可行。焦距变化、光路遮挡、工件定位波动,都可能影响标识一致性。
若实验室需要临时夹具,报告中应说明其与实际产线夹具的差异,避免把特殊装夹条件下的结果当作量产结论。
5. 产线条件与接口表:不仅写“每分钟多少件”
建议随样附上产线简图或现场视频,并说明:
- 静止打标还是运动中打标;
- 输送速度、产品间距、停留时间及其波动;
- 工件姿态、振动、温湿度和粉尘等现场条件;
- PLC 的触发、就绪、完成、故障等信号需求;
- MES 或追溯系统的数据来源、通信方式与反馈要求;
- 安全防护、烟雾抽排和维护空间的限制。
为什么重要:产线节拍不只是激光加工时间,还包括定位、数据下发、检测及异常处理。平均产量相同的两条线,可用打标时间可能不同。
若此次仅验证材料效果,应在记录中注明“未验证在线节拍及系统接口”,不要把尚未测试的能力写入结论。
6. 验收与追溯要求:先约定怎样才算“打好了”
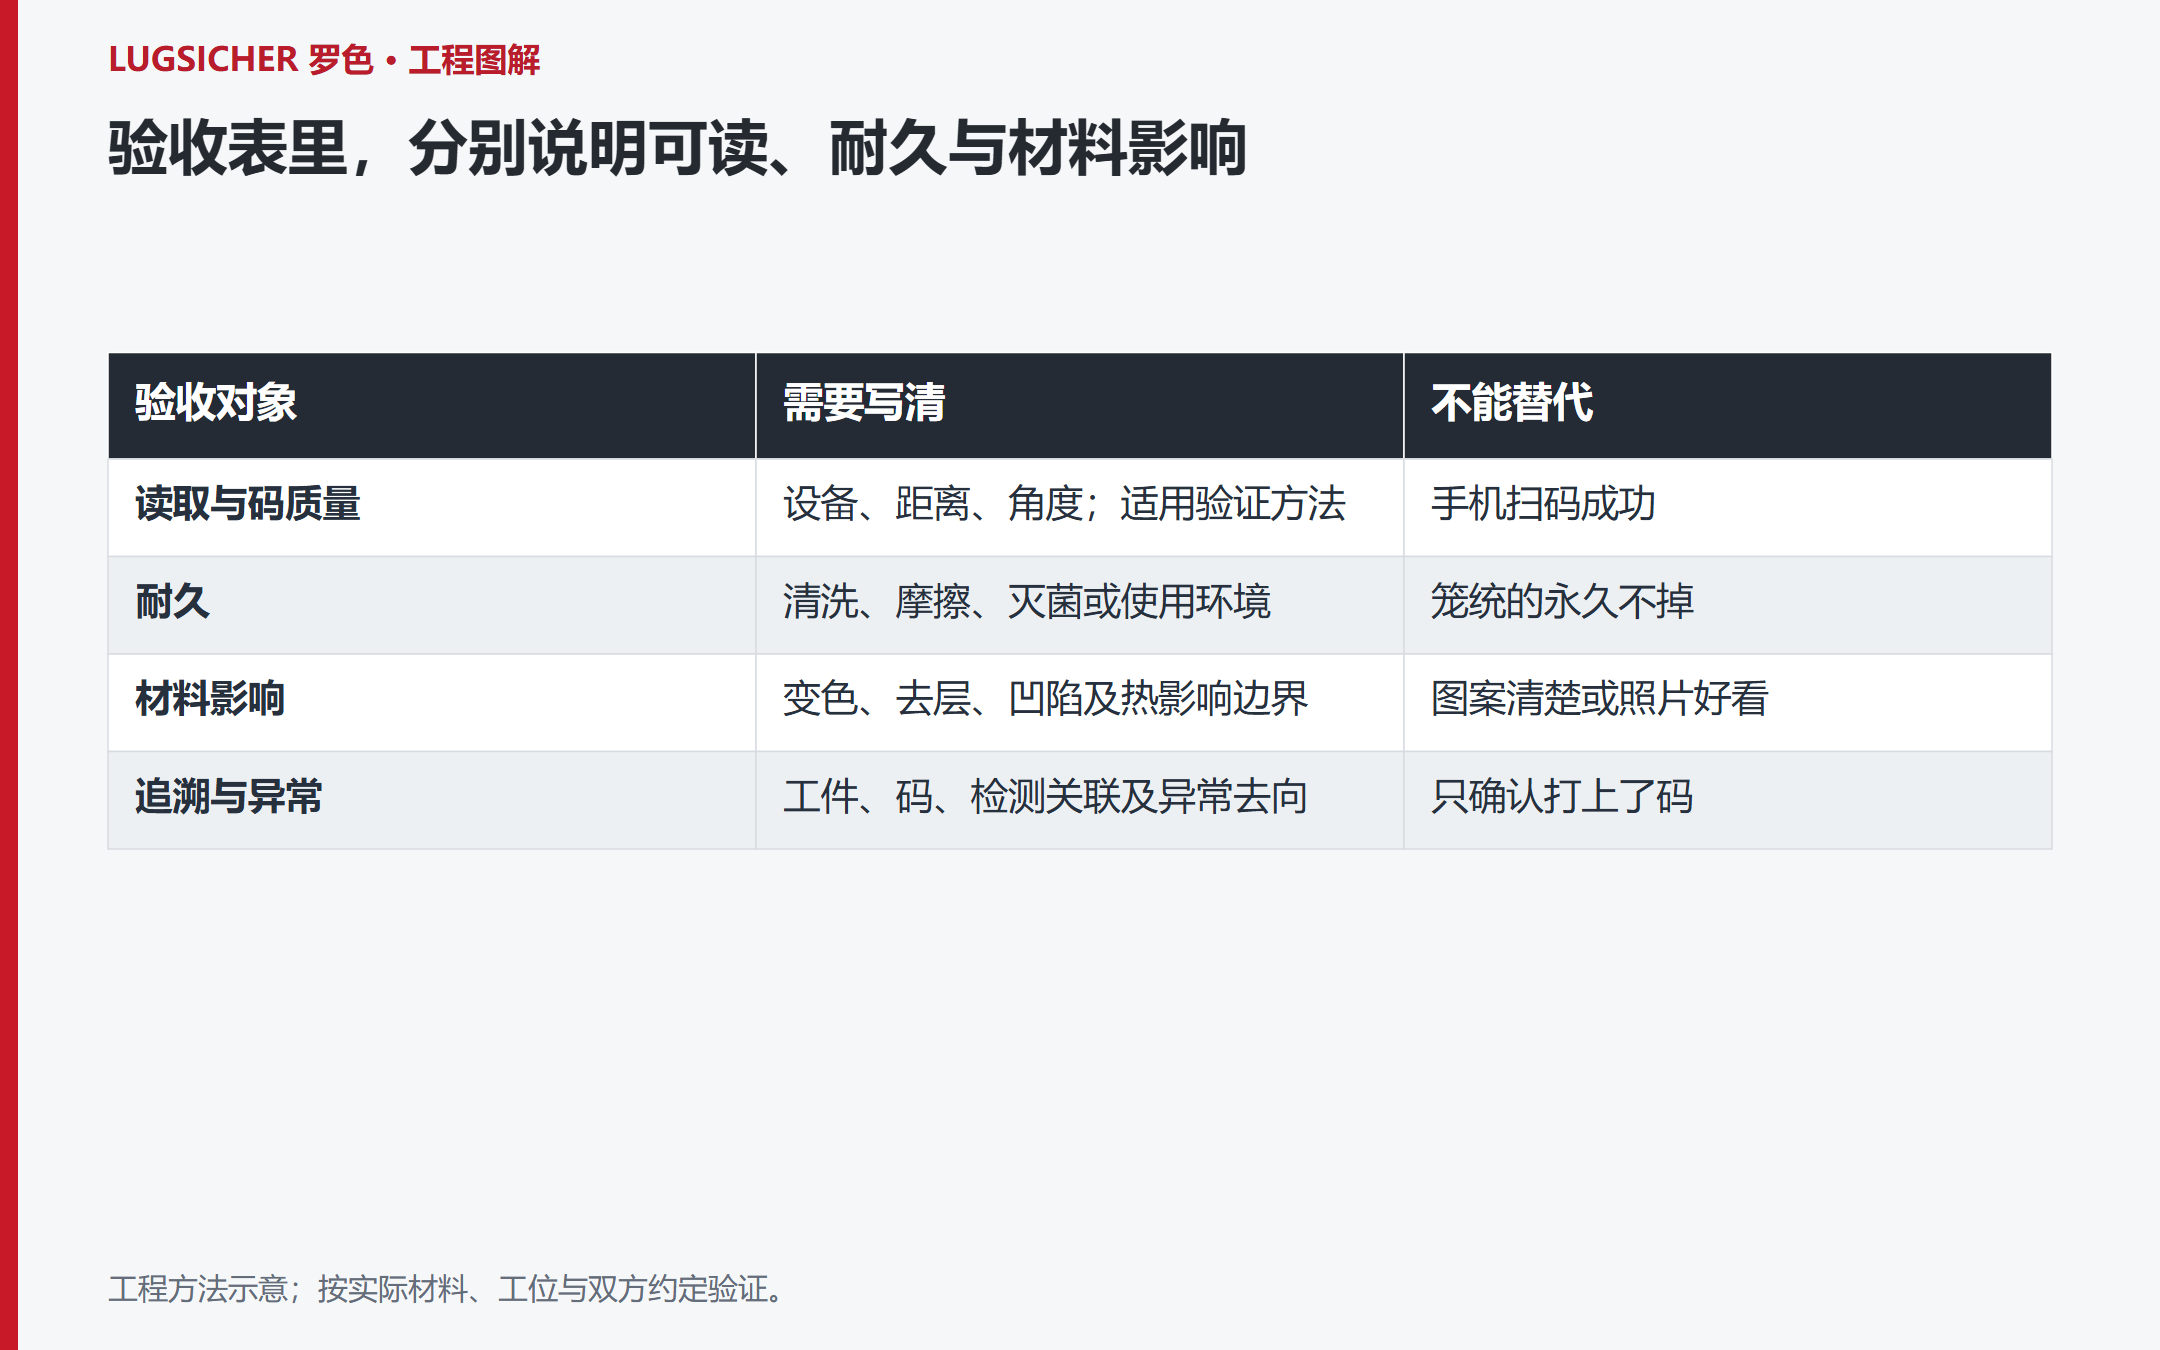
建议提前整理一份验收表,区分必达项和待评估项:
- 外观:对比度、边缘完整性、位置偏差;
- 读取:读码设备、距离、角度及现场照明条件;
- 质量:如有条码等级要求,明确适用标准与验证方法;
- 耐久:是否需要清洗、摩擦、灭菌或环境试验;
- 材料影响:是否允许变色、去层、凹陷或局部热影响;
- 追溯:如何关联工件、标识内容和视觉检测结果。
为什么重要:手机能扫码,不等于满足工业读码条件,更不能代替规定的条码质量验证。耐久要求也应与实际使用环境对应,不能笼统要求“永久不掉”。
涉及在线追溯时,还应明确漏码、重码、错码及读码失败后的处置方式,包括隔离、剔除确认或停线处理。
寄样前可直接核对的六项清单
- [ ] 代表性实物样品及样品编号
- [ ] 材料、表面处理与安全相关说明;特殊样品的接收和运输方式已先确认
- [ ] 实际标识文件及变量规则
- [ ] 打标位置、定位基准与结构图
- [ ] 产线节拍、接口与现场条件表
- [ ] 验收标准、耐久要求与追溯规则
结论:打样结论必须带上条件
建议按“材料与安全确认—效果及质量验证—节拍与接口验证—现场试运行”的顺序推进。每轮记录应关联样品编号、文件版本、测试条件和验收结果,便于多工厂项目复核与复现。
这份清单适用于激光打标前期评估,不替代设备安全评估、行业合规确认或量产验收。可靠的打样结果,不只是一个漂亮样件,而是一份说明适用条件、验证范围和未决问题的记录。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求