材料与工艺 / 工程方法与选型
PET瓶CO₂激光打码:波长选型与上线复核
比较PET瓶9.3与10.2微米CO₂候选配置时,核对真实瓶样、浅表标识、瓶壁完整性、动态节拍和连续运行,不把未知型号当已验证参数。
PET瓶CO₂激光打码不能只比较额定功率。9.3微米和10.2微米可作为需要核验的候选波长,但具体整机是否提供对应配置、该配置是否适用于当前瓶样,都应分别确认。要比较的是在满足识读和节拍的前提下,哪套实际配置对瓶壁的影响更可控。
候选波长不等于已验证参数。同一系列的产品名称、样品照片或某张参数表,不能证明待采购整机包含指定波长、功率和镜头,也不能证明不同配置在同一PET瓶上达到相同速度或包装性能。配置清单和测试记录应对应到实际样机。
一、为什么只比较功率,容易买错?
采购表里常见的是功率、价格和标称速度,现场遇到的却是另一组问题:
- 静态样品清楚,上线后字符拉伸、位置漂移;
- 空瓶看得清,灌装后视觉检测识读不稳定;
- 为追求对比度反复加能量,标记区域出现明显凹陷;
- 短时打样合格,连续运行后效果波动。
原因在于,激光打标是材料、光学、运动和控制共同作用的工艺。额定功率只是输入条件,不等于瓶壁实际吸收的能量,也不等于合格产能。
二、9.3 与 10.2 微米,差别如何判断?
1. 波长影响吸收,但不能单独决定结果
PET对不同波长的响应可能影响能量沉积和表层作用。浅表标识评估可观察局部发白、发泡、凹陷等现象,但外观应与结构完整性分开判断,不能预设某种波长在所有瓶料上形成同样结果。
瓶料配方、颜色、再生料比例、拉伸成型状态和打标位置,都可能改变结果。需要比较9.3与10.2微米时,应使用同批真实瓶样、相同代码和验收目标分别测试。没有同条件记录,就不应给出吸收率、速度、白度或承压性能的数值差异。
2. 浅标不是“功率调低”这么简单
浅标的目标,是用足够小的材料影响取得稳定可读的标识,而不是越浅越好或越白越好。
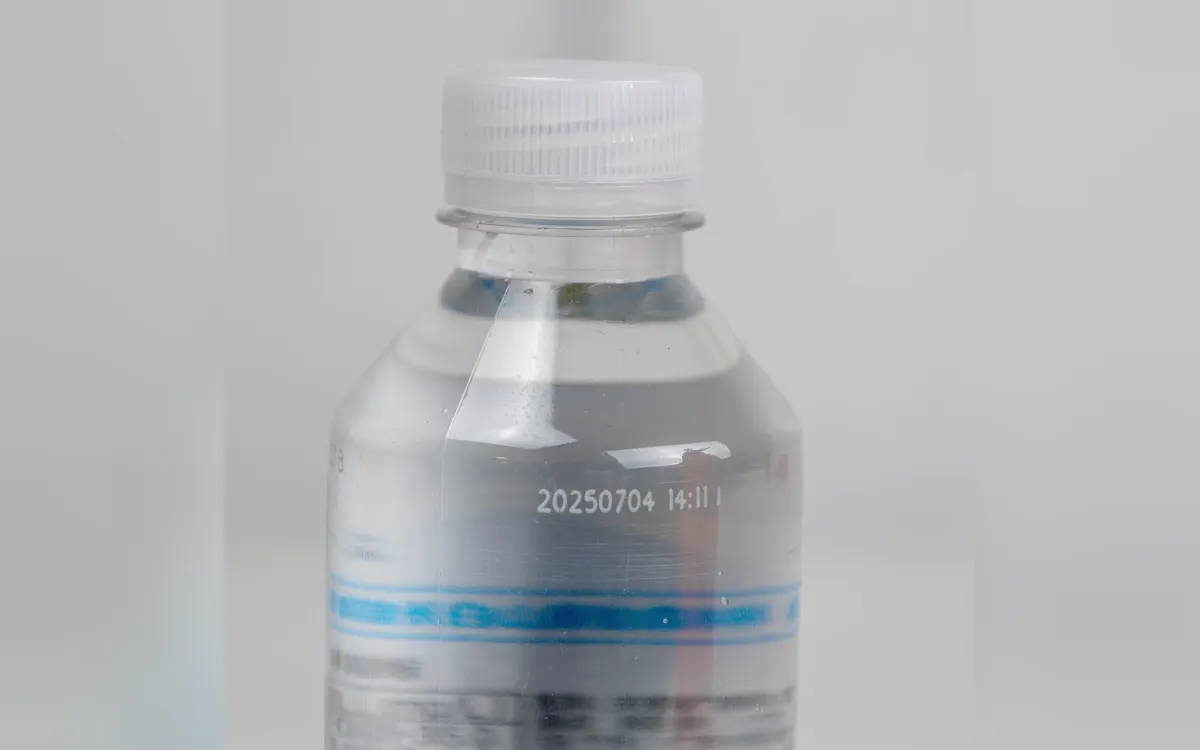
应同时检查字符完整性、线宽、对比度、表面凹陷及局部异常。对透明瓶,还要在实际液体背景、照明和观察角度下判断,不能只看供应方拍摄的样品照片。
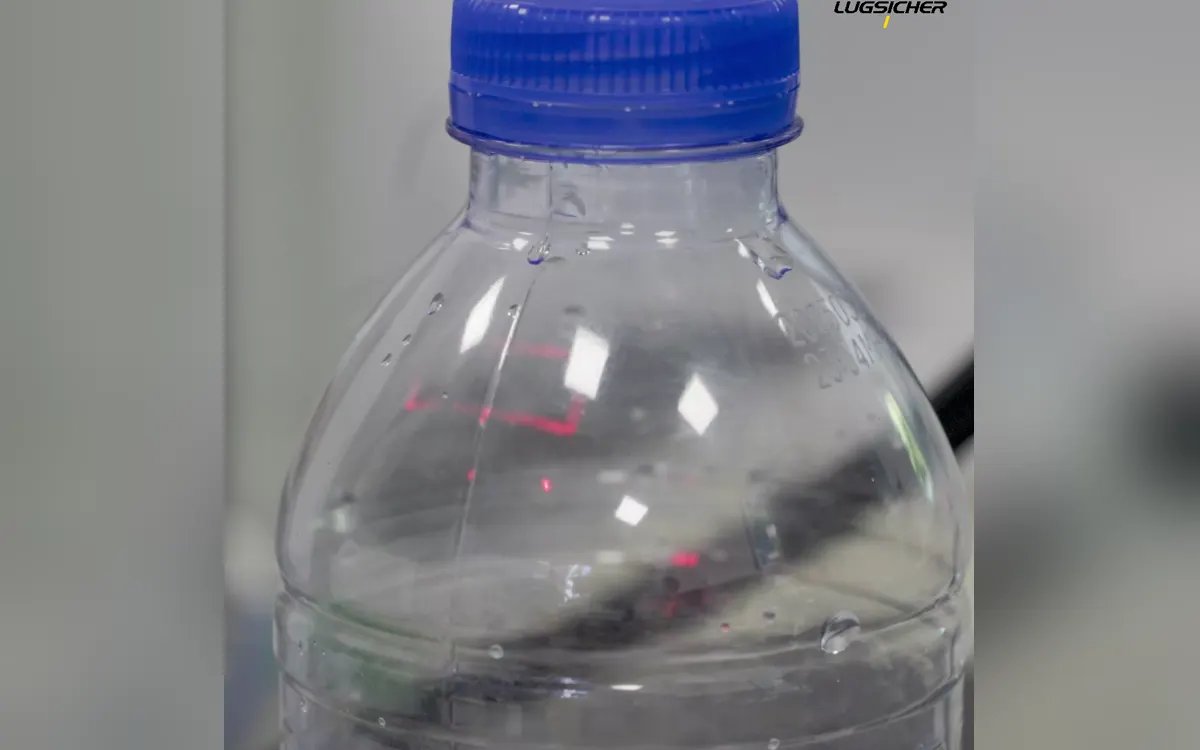
三、瓶壁风险必须单独验收
PET 瓶不同位置的壁厚和成型状态可能不同。瓶肩、瓶身、加强筋附近的测试结果,不宜直接相互替代。
评估时建议明确三件事:
- 最不利样本:覆盖实际打标位置、较薄瓶壁及不同批次,而非只选外观最好的瓶子。
- 完整性要求:检查局部减薄、凹陷及疑似裂纹等异常,必要时使用放大观察或截面分析。
- 包装性能要求:涉及含气饮料或其他承压包装,应由包装质量部门按既定规范开展打标前后对照试验。
看不出穿孔,不代表承压性能没有变化;字符清晰,也不能代替包装完整性验证。没有实测数据,不应承诺某种波长“完全不伤瓶”或承压性能不变。
四、高速能力,要把光斑与节拍一起看
光斑影响能量密度和线宽。同样功率下,较小光斑可能有利于精细字符,但也可能增加局部热作用;扫描速度、路径重复、填充间距等参数还会改变热积累。
因此,不能把“光斑越小越好”和“功率越大越快”当作通用规则。
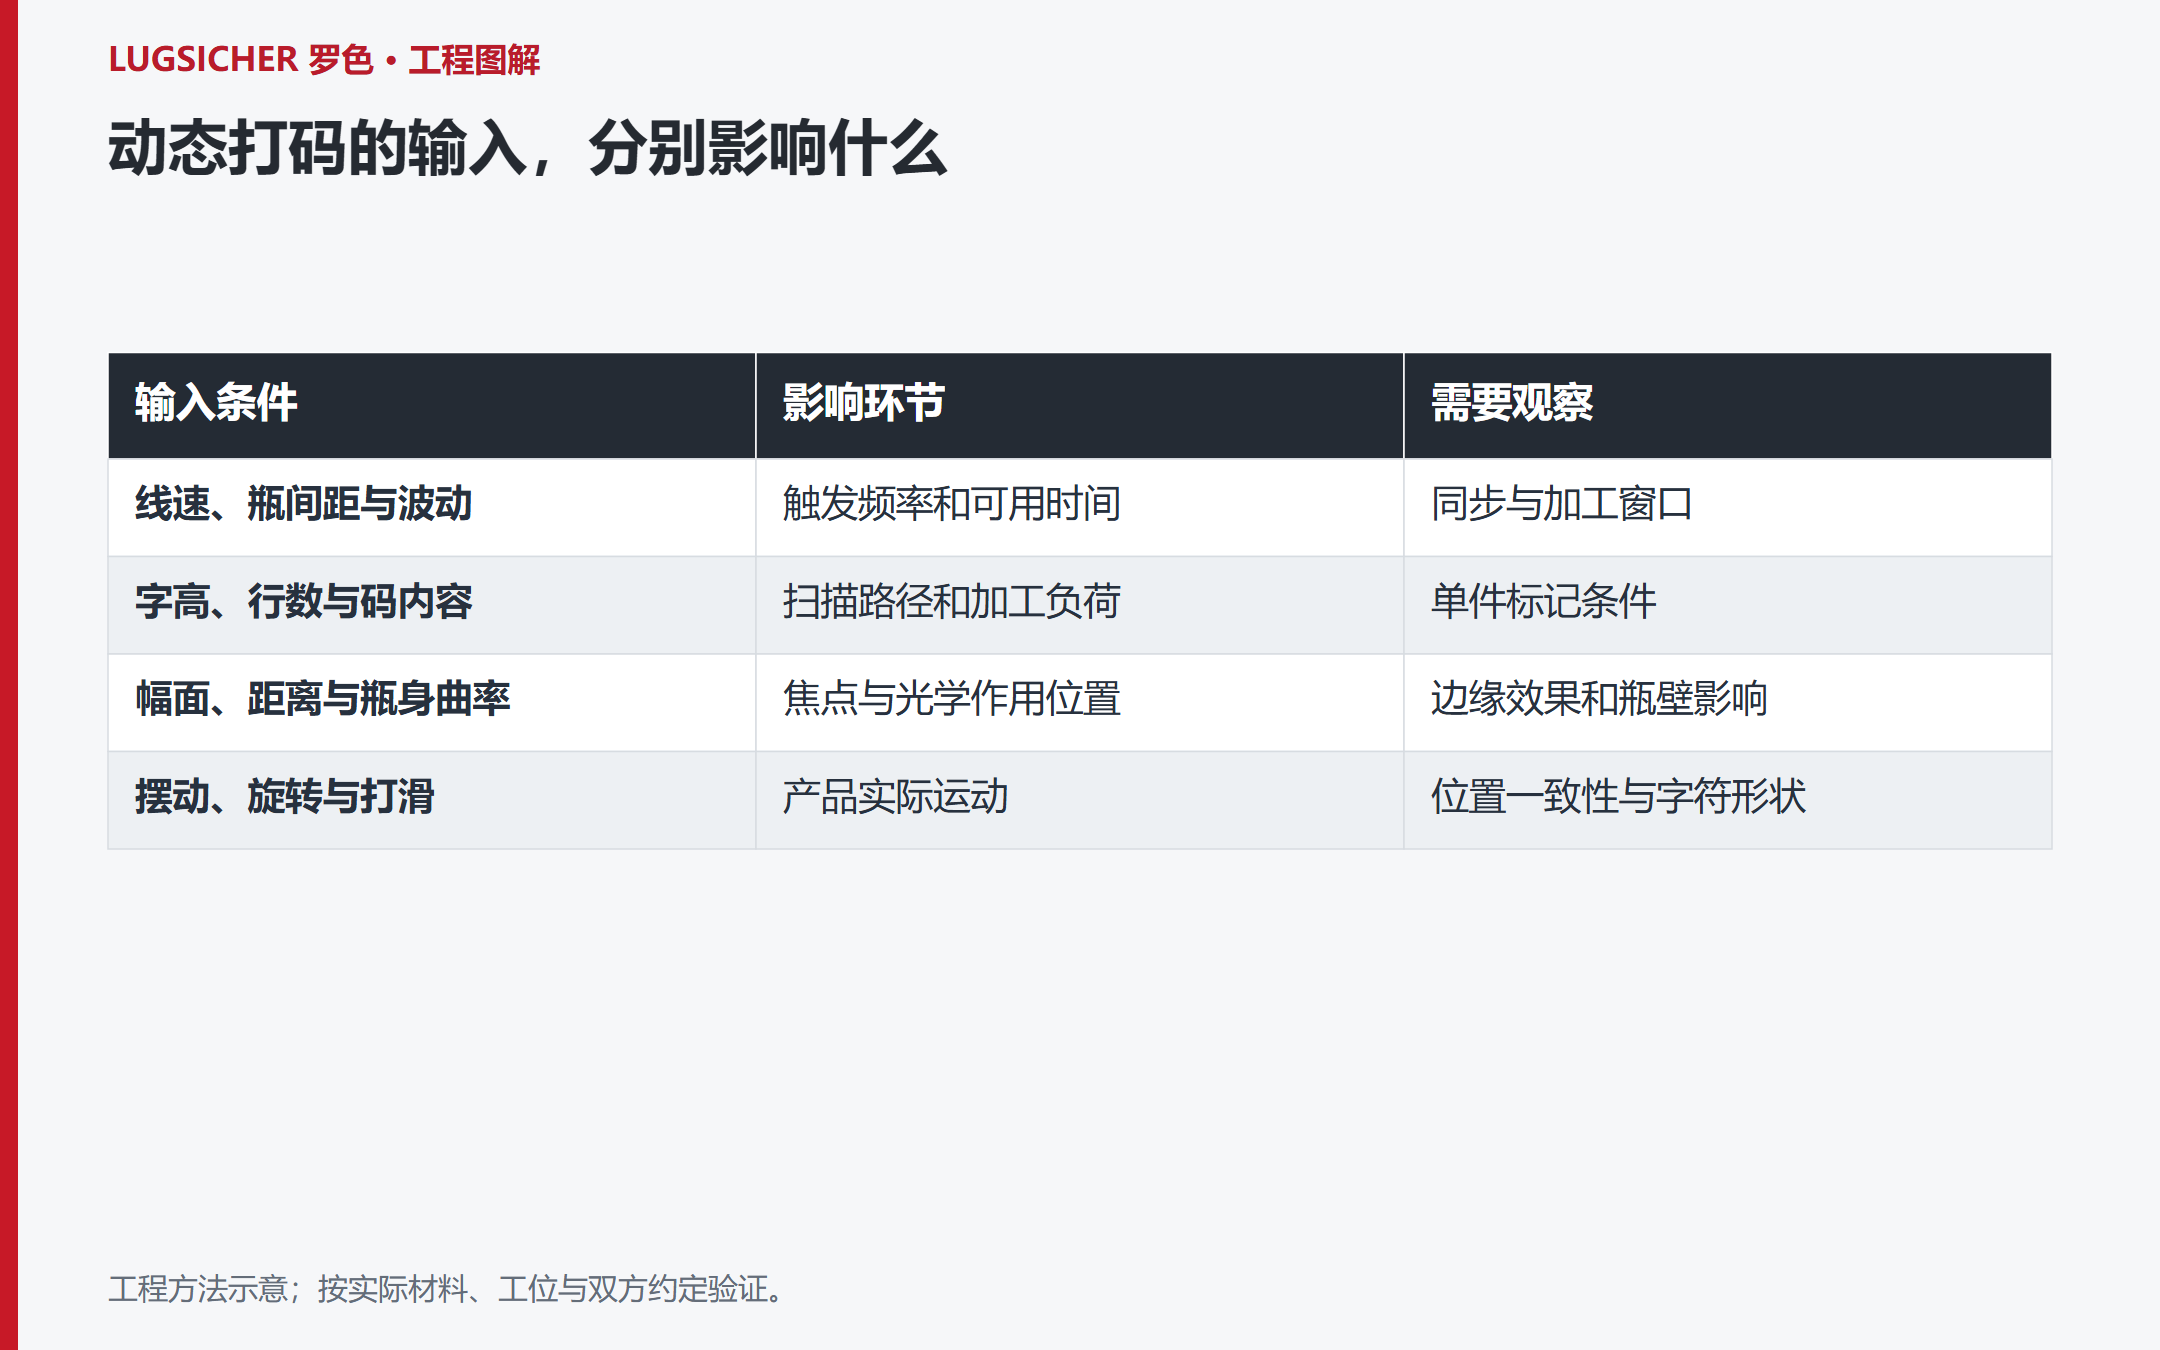
动态评估至少要记录:
| 判断维度 | 为什么要看 |
|---|---|
| 实际线速、瓶间距及速度波动 | 决定触发频率和可用打标时间 |
| 字符高度、行数、字符数及二维码内容 | 决定扫描路径和加工负荷 |
| 打标幅面、工作距离和瓶身曲率 | 影响焦点条件及边缘效果 |
| 瓶体摆动、旋转和输送打滑 | 影响位置一致性和字符形状 |
标称最高速度不是项目验收速度。测试必须使用实际内容,在目标节拍及启停、变速状态下验证,而不是用少数字符代替完整生产任务。
五、如何组织波长与整机配置评估?
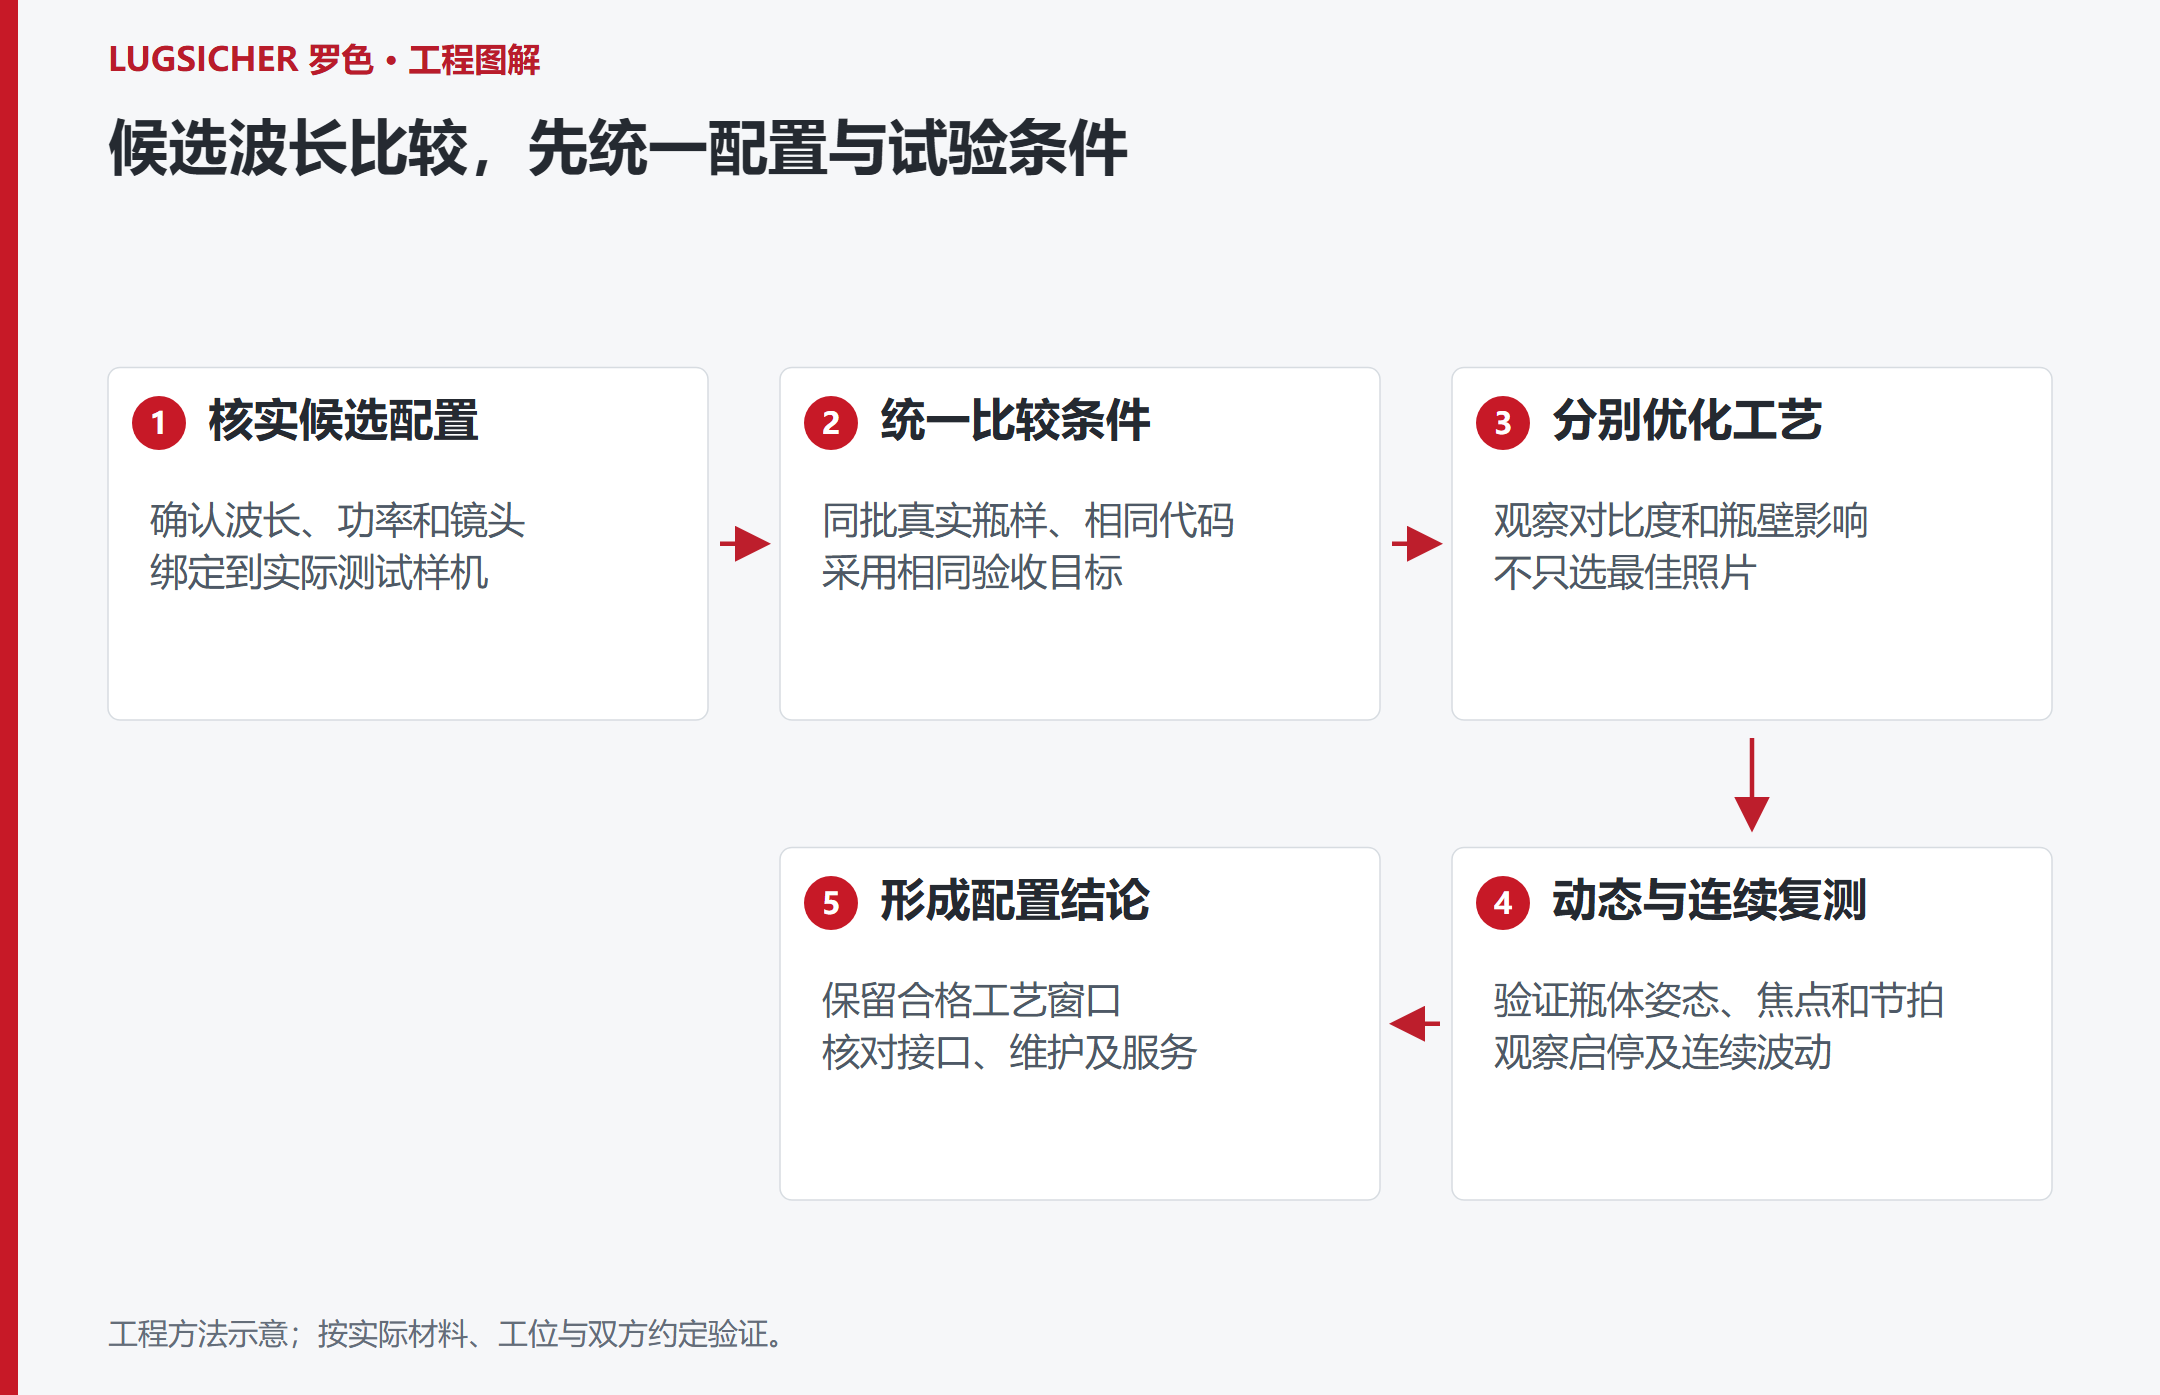
建议按以下顺序推进:
第一步:先冻结验收标准。明确标识位置、浅标要求、视觉识读条件、允许的瓶壁影响及目标节拍。
第二步:先核实配置,再同条件比较。由供应方确认实际可提供的波长、功率、镜头及冷却配置,并将其绑定到测试记录。比较9.3与10.2微米候选时,用同批瓶样、相同内容及验收标准分别优化工艺,再比较合格工艺窗口,不只比较单张最佳样品。
第三步:动态与连续运行验证。覆盖不同瓶料批次、空瓶与实际灌装状态、正常速度及启停工况,记录漏标、错位、识读失败和瓶壁异常。连续验证还应覆盖热稳定、换型及现场环境变化。
配置边界要写清楚:系列资料列出多种候选波长,也不意味着某台整机可现场任意切换,不能推导出不同波长共用相同光学配置或达到相同速度。具体型号、功率、镜头、幅面、工作距离、冷却方式和接口能力,均应以项目技术文件确认为准。
六、别把系统接入和维护留到最后
高速 PET 瓶激光打码还应验证光电触发、编码器测速及 PLC 握手。追溯系统需要与 MES 明确数据下发、完成反馈、重码漏码处理及断网恢复规则;“已发送数据”不能直接等同于“该瓶已合格打标”。
视觉检测应在真实灌装背景下验证,并与剔除机构形成闭环。烟雾净化、镜头污染检查、防护罩和安全联锁,同样应纳入整机验收。激光无需墨水,并不代表无需维护。
集团多工厂采购还应落实配方版本、备件清单、培训和项目所在地的支持安排。具体实施主体、覆盖及响应边界写入合同,不从品牌描述推定服务能力。
结论
9.3微米或10.2微米最终是否采用,应以已确认配置和同条件实测为依据。决策顺序应是:材料与瓶壁安全 → 标识与识读 → 动态节拍 → 连续运行 → 系统接入与服务。
工程上应选择的是可复制、可验收的工艺窗口,而不是纸面上更好看的功率或一只打得漂亮的瓶子。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求