数据与联动 / 工程方法与选型
产线发生错码后,为什么仅仅停机还不够?
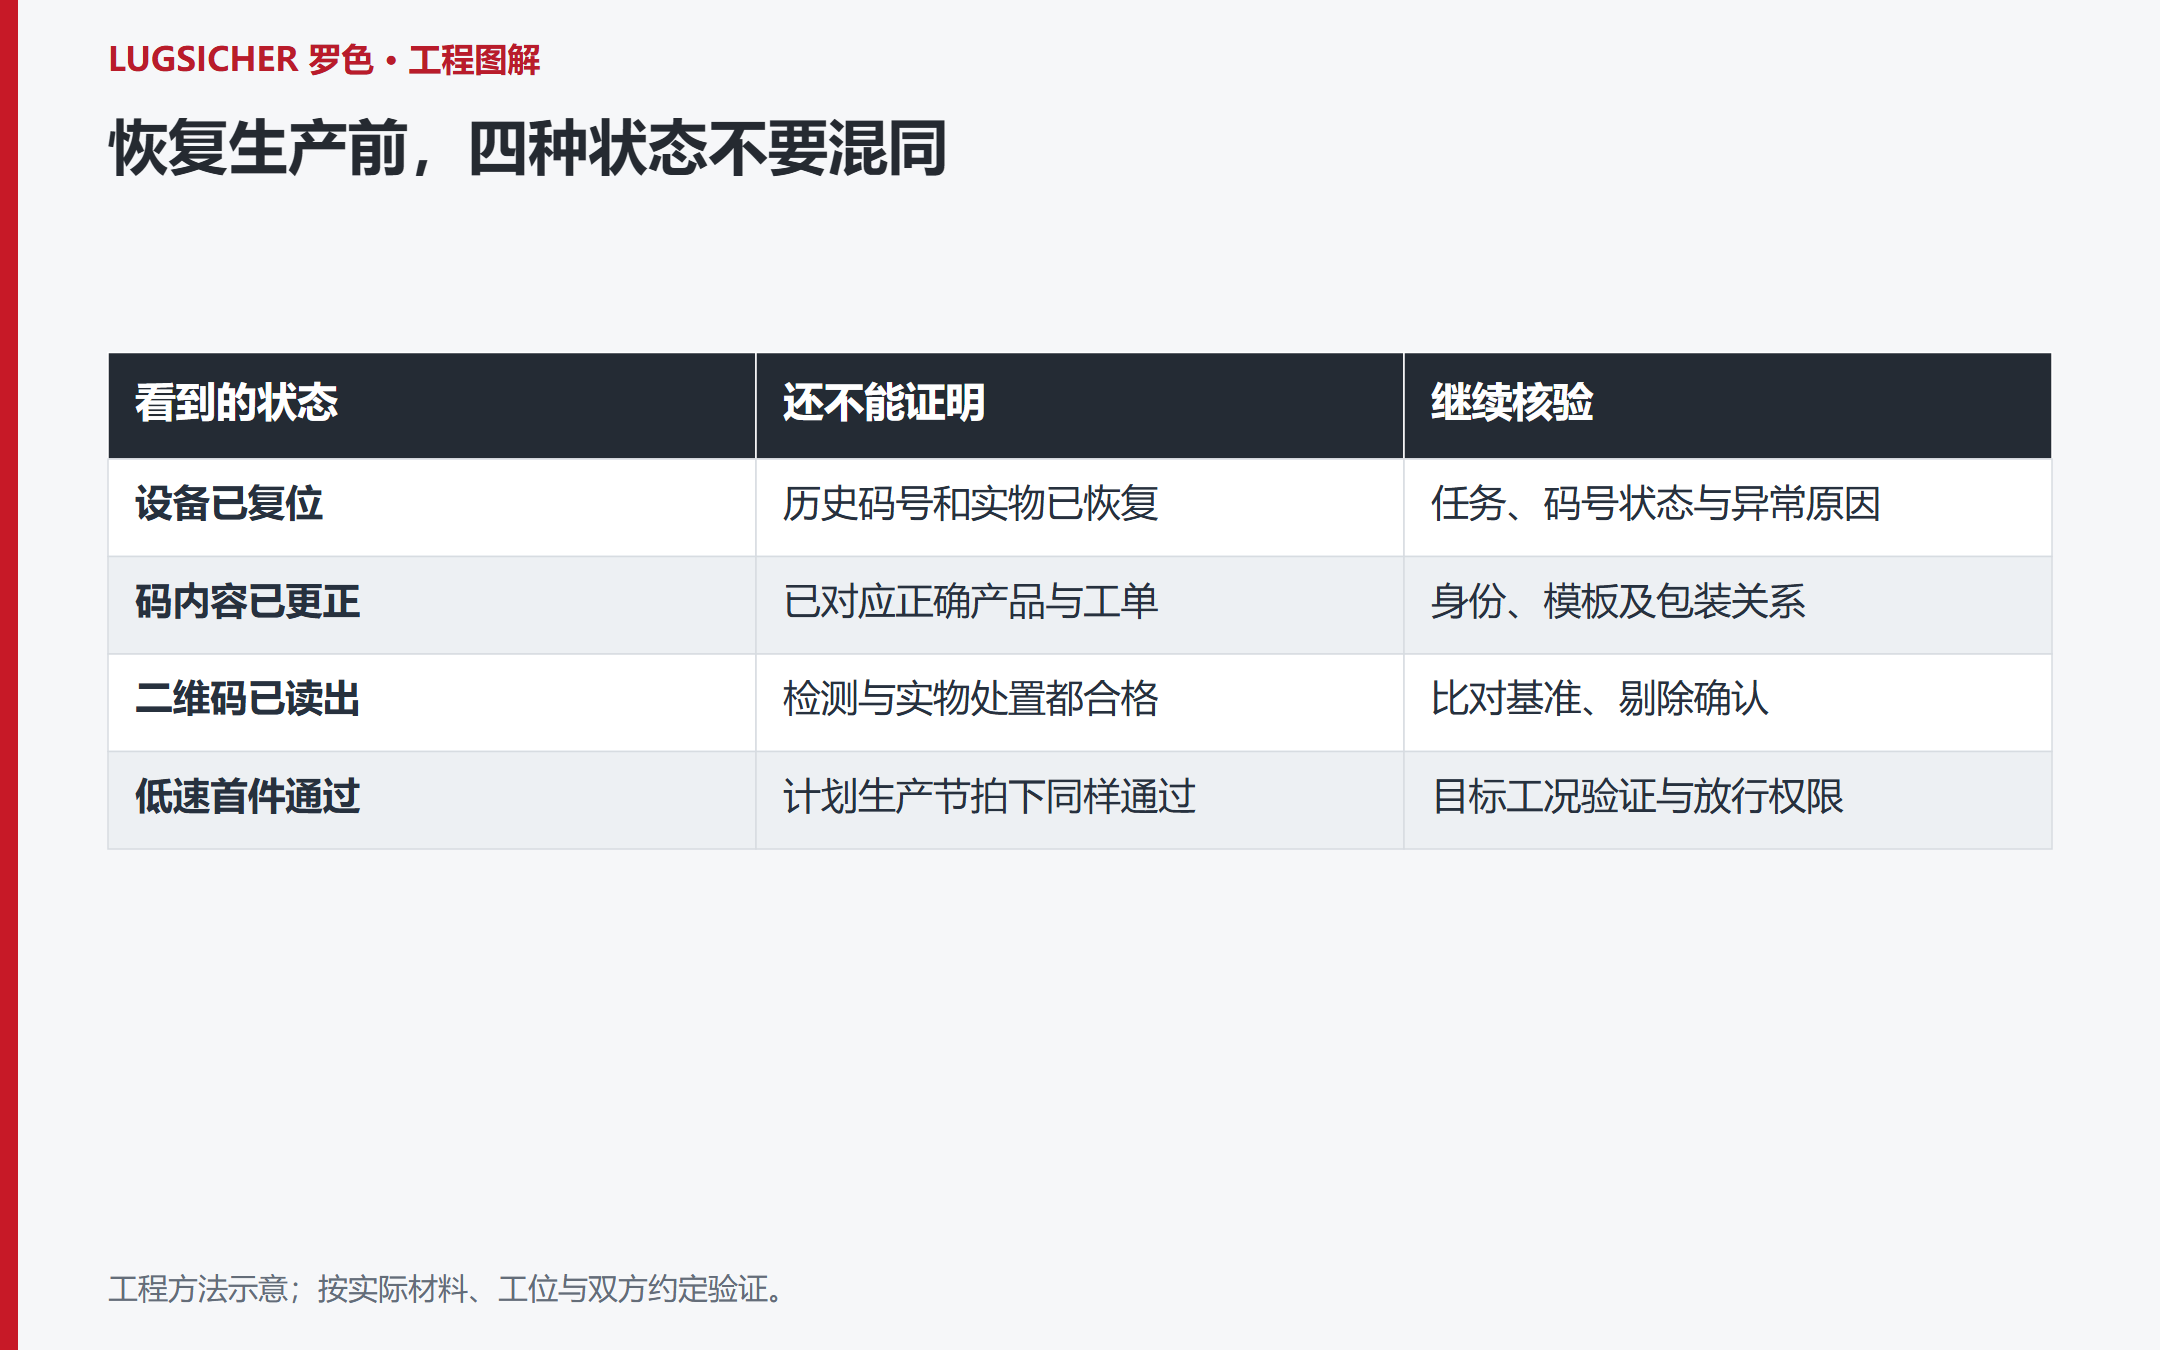
错码停机后,还需核查在制品隔离范围、码号状态、实物身份、恢复首件与放行责任。用检查表区分设备复位、数据恢复和可验证的复产条件。
一、停机控制的是设备,不是全部风险
在医药、食品饮料、电子制造等产线上,错码不只是“字符打错”。批号与工单不一致、标签模板调用错误、序列号重复,以及单品码与箱码关联错误,都可能破坏产品身份与生产记录之间的对应关系。
停机能够阻止异常继续扩大,却不会自动回答三个问题:哪些产品已经受到影响?系统中的码号处于什么状态?满足哪些条件才能恢复生产?
对工业标识与追溯系统而言,设备停止只是异常处置的起点,实物、数据与放行权限重新一致,才是闭环。
二、在制品隔离:边界不能只划到打标工位
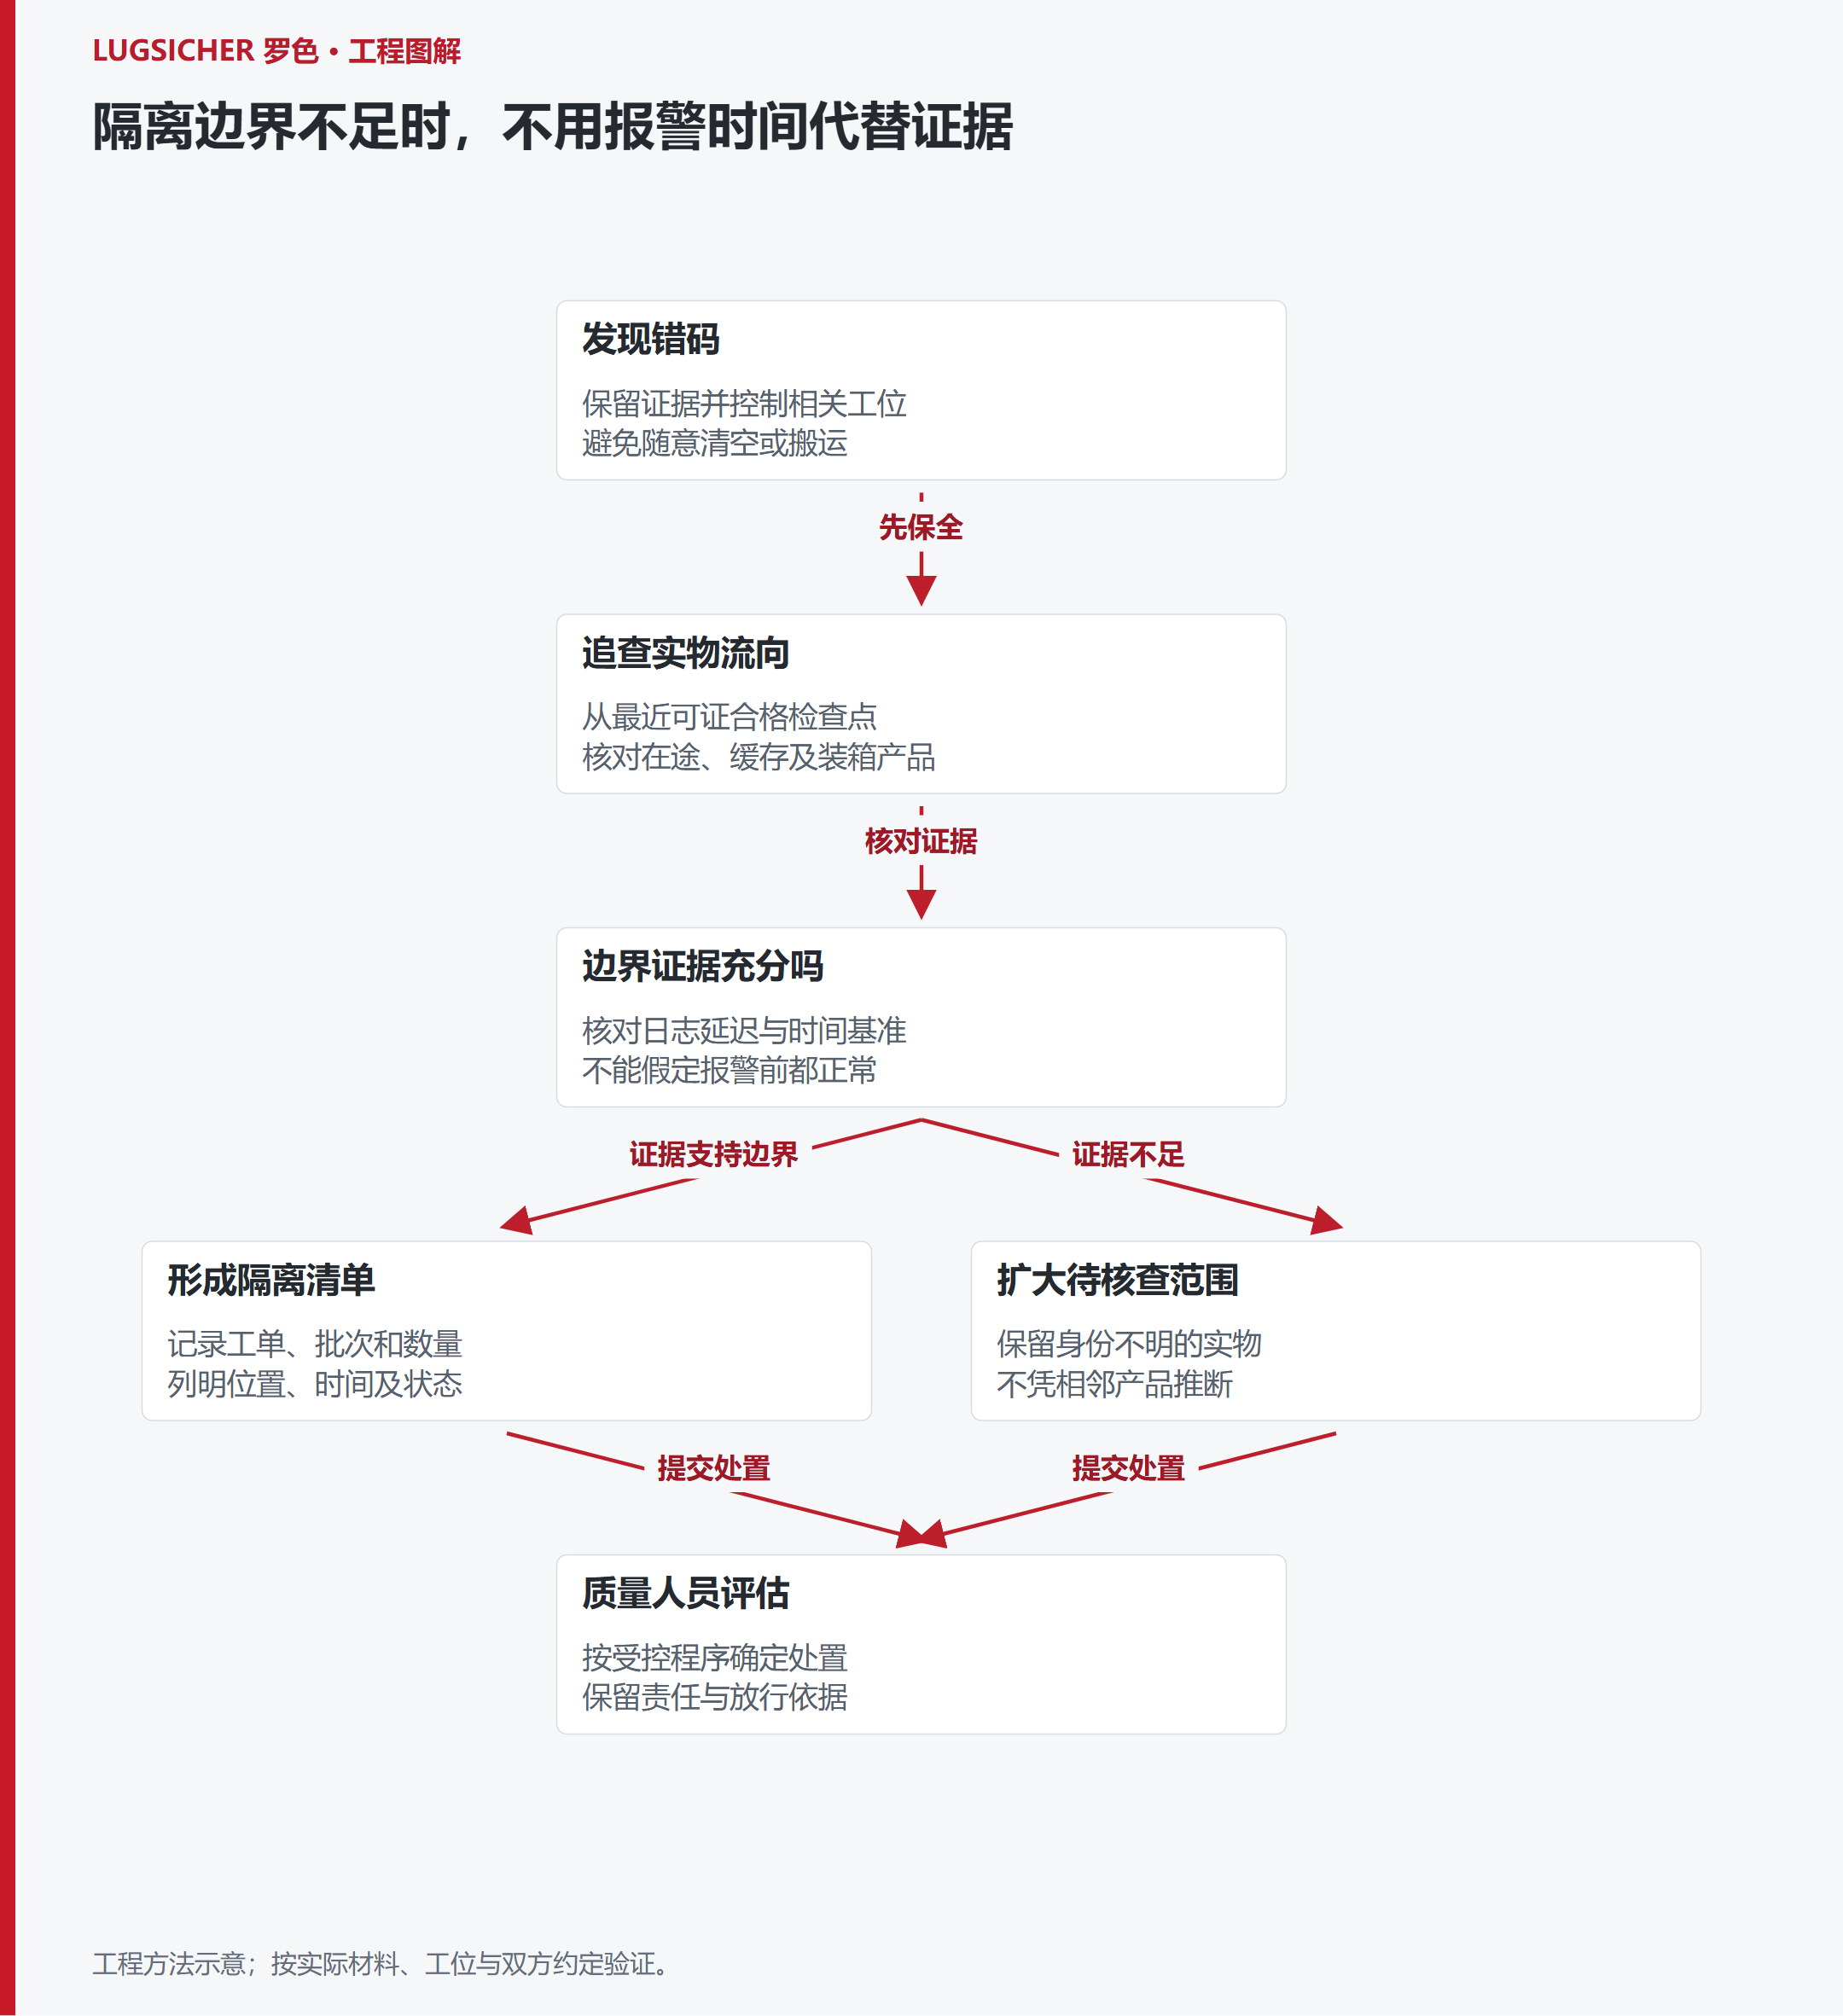
发现错码时,部分产品可能仍在激光打标或贴标机工位,部分已进入缓存输送段、装箱区,甚至完成入库。因此,应先保留异常证据,再结合输送逻辑控制相关工位,避免清空缓存、随意搬运或混入下一批产品。
隔离范围宜从“最近一次能够证明合格的检查点”向后排查,而不是简单按报警时间截断。视觉检测存在处理延迟,输送段存在在途产品,系统日志时间也未必完全同步。
建议至少核查:
- 打标、贴标、检测和剔除工位上的在制品;
- 缓存区、人工取放区、返工区及剔除容器中的产品;
- 已装箱、码垛或转入仓储的相关产品。
隔离清单应包含工单、批次、时间范围、数量、位置及状态。边界证据不足时,应扩大待核查范围,由质量人员评估处置,不能以“报警前应该正常”代替确认。
三、码号状态:设备复位不等于数据恢复
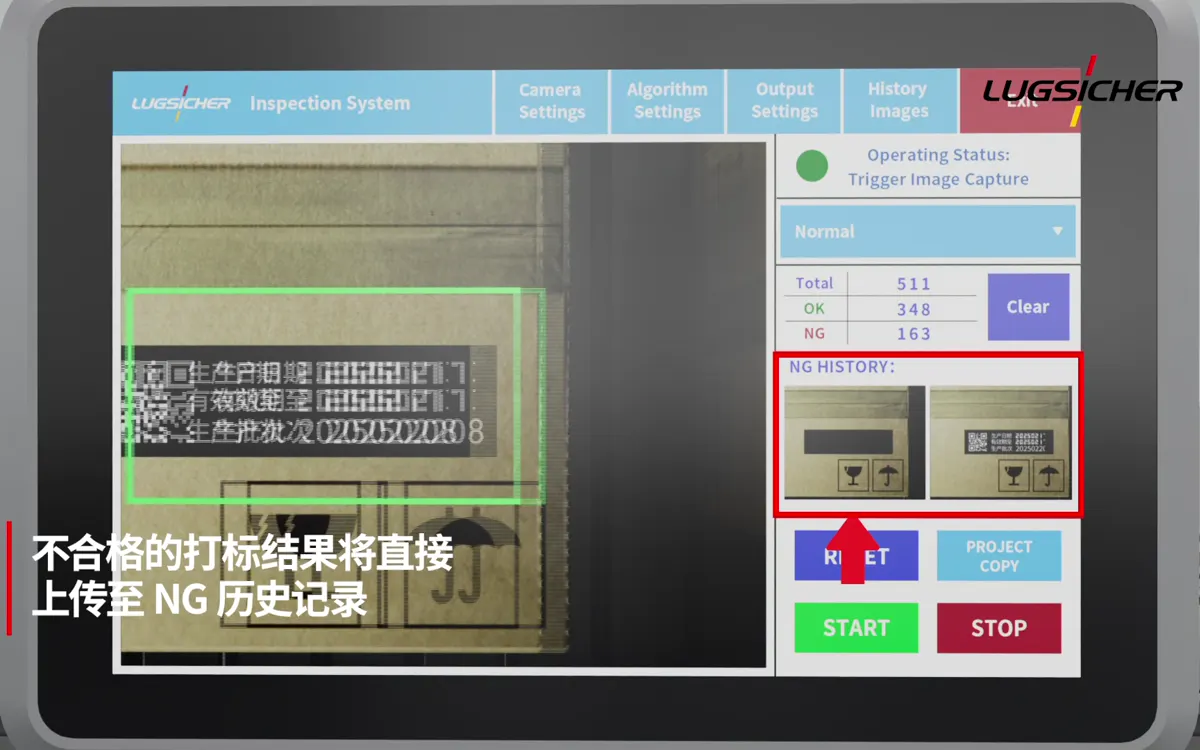
停机后重新下发正确内容,并不意味着此前的错误记录已被修复。追溯系统中可能同时存在已分配但未使用、已标识但未检验、检测不合格、剔除待确认,以及已建立包装关联等不同状态。
处置时,应根据系统既有状态模型逐项核对,不能把所有异常码号直接恢复为“可用”。尤其是唯一序列号,若未确认对应实物及历史记录,重新使用可能造成重复身份。
建议明确三项规则:
- 异常码号先冻结待核查。 保留原始下发、检测与关联记录。
- 返工按审批路径执行。 是否保留原码、换码或报废,应依据产品要求和编码规则决定。
- 包装关系同步处理。 单品返工后,如已建立箱、托盘关联,应按受控流程调整,避免形成错误聚合关系。
涉及 UDI 的医疗器械项目,还需结合适用法规及企业质量程序确认编码与记录要求,不能把一次现场改码视为完成合规处置。
四、实物追踪:读到正确码,不代表产品身份正确
视觉检测可以帮助识别缺码、重码、字符或内容异常,但能否发现“清晰却错误”的码,取决于是否接入正确的比对基准。仅验证可读性,无法证明码内容与当前工单、物料一致。
现场应将实物与工单、检测结果、剔除反馈和包装关系逐项对应。对无法读取或身份无法确认的产品,应采用受控临时标识和位置记录,继续保持隔离,不能凭相邻产品推断身份。
数量核对也是重要证据:投入、正常流转、隔离、返工和报废数量应能够解释闭合。系统显示“已剔除”时,还需核实剔除动作反馈与实物去向,不能把控制指令当作动作完成的证明。
五、恢复首件:验证整条链路,而不是只看一个码
恢复生产前,需要确认错码原因已被消除,例如工单切换不完整、旧模板残留、PLC 触发错位或数据缓存未按规则处理。故障尚未定位时,反复复位通常不能证明风险受控。
恢复首件宜覆盖以下环节:
| 验证维度 | 主要检查内容 |
|---|---|
| 工单与内容 | 工单、物料、批号、模板及变量来源是否一致 |
| 标识工艺 | 激光参数、焦距与定位是否匹配材料;打印与贴标位置是否正确 |
| 检测与剔除 | 正常品能否通过,受控异常样件能否被识别并正确处置 |
| 系统接口 | PLC 触发、设备反馈、视觉结果及 MES 记录是否对应同一产品 |
| 追溯关联 | 单品、箱及托盘关联是否正确,异常记录是否得到保留 |
低速试运行合格后,还应在拟恢复的生产节拍下验证触发、缓存、检测与剔除配合。激光标识需关注材料或涂层变化对对比度和表面的影响;贴标方案需关注标签材料、打印质量与粘贴条件。
首件数量、连续验证范围和放行权限,应由质量程序与风险评估确定,不宜套用统一次数。
六、责任记录:让每一步处置可复核
责任记录不是只填写操作人员姓名,而是明确谁识别异常、谁划定隔离范围、谁批准返工、谁调整数据、谁授权恢复。
记录至少应保留异常时间、发现方式、受影响工单与产品范围、原因分析、参数及模板变更、实物处置、码号处理、首件结果和放行依据。跨系统日志应尽可能统一时间基准;无法同步时,应记录偏差,避免错误还原事件顺序。
对多工厂企业,可统一异常分类、状态定义和记录字段,再按各厂设备接口落地。维护计划也应覆盖镜头与光路检查、烟雾净化、打印头、传感器及剔除机构检查,减少设备状态变化对识别和执行的影响。
七、适用边界与结论
以上是工业标识、视觉检测与序列化追溯联动的异常处置框架,不是某次客户事故记录,也不代表具体设备已具备全部功能。实际实施取决于接口权限、日志完整性、检测覆盖、物料流向及企业质量制度;没有自动追踪能力时,应通过受控人工台账补足证据,而非默认系统已完成闭环。
错码后的正确目标,不是尽快让机器重新运转,而是先回答清楚:产品在哪里、码号是什么状态、身份是否对应、恢复是否验证、责任是否留痕。 这五项确认完成后,复产才有可复核的依据。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求