现场与配套 / 工程方法与选型
激光打标失败怎样复盘?7个记录字段
用现象、材料、配置配方、定位、触发节拍、数据接口和维护验证七类字段记录激光打标异常。区分已验证原因与待验证假设,保留原图、参数版本和复测条件。
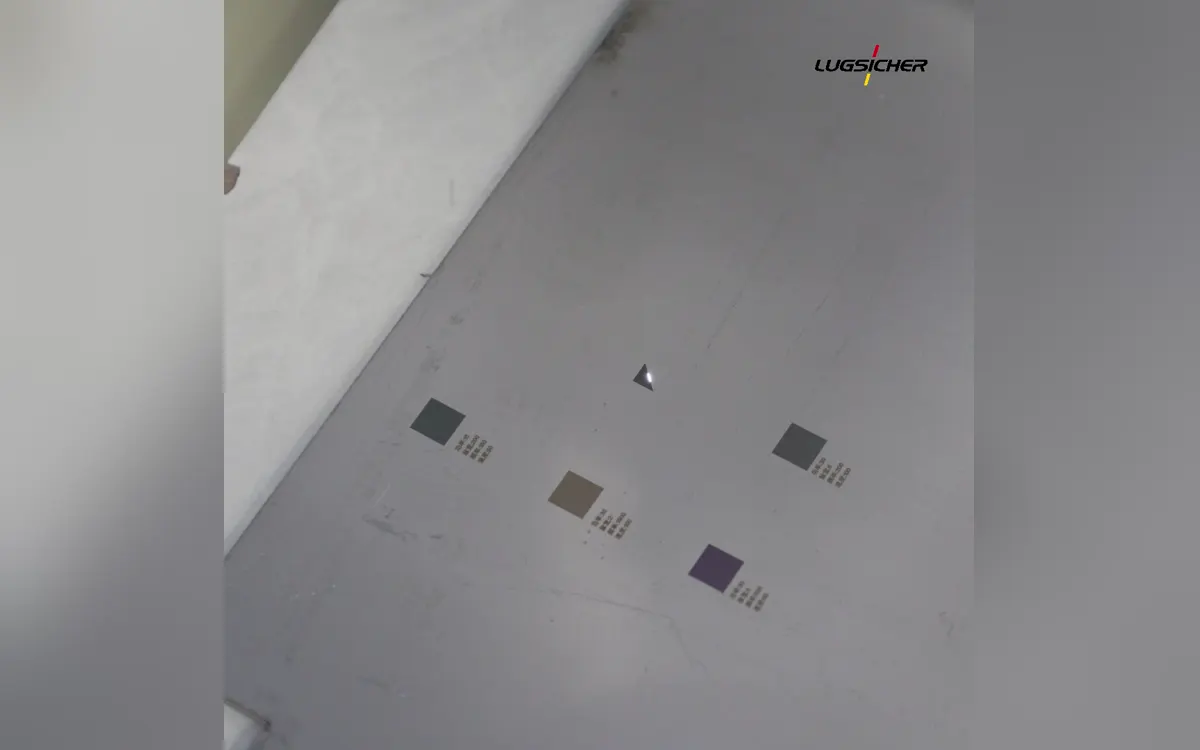
产线上遇到打标不清,最容易出现的动作是:加功率、降速度,再打一遍。
但“这件能读了”不等于问题已经解决。换一批材料、恢复正常节拍,或者设备重启后,异常可能再次出现。
排查时宜先把失败记录完整,再决定调整哪个参数。下面按异常复盘顺序,整理为7个记录字段。
适用范围:本文是通用工程复盘模板,不是客户事故记录或故障解决案例。具体参数、安全要求和验收条件,仍需结合对应设备文件、材料要求与现场验证确定。
01|失败现象与判定依据
记录:哪里失败、怎样判断、在什么条件下发生。
不要只写“打标效果差”。应拆成可观察的现象:字符缺笔、边缘发虚、颜色不均、位置偏移、二维码无法读取,或者码能读但内容不对。
保留原始图像、样件编号、发生时间、工位和检测结果。如果是视觉检测报警,还要记录照明、曝光、读码区域及报警类别。
这里有个常见误区:读码成功,不等于码质量满足验收要求。肉眼清晰、读码成功率与按适用标准评定的码质量,也不是同一个指标。复盘前要明确采用哪项判据,否则不同班组可能得出不同结论。
02|材料与表面状态
记录:材质、批次、涂层、表面处理和来料差异。
激光标识可能通过去除涂层、材料变色或表面改性形成。相同外观的工件,不一定有相同的激光响应。
金属件要关注牌号、粗糙度、油污及氧化状态;塑料件要关注树脂类型、颜色和添加剂差异;包装材料还要记录涂层、膜层结构及厚度变化。
判断重点不是“某材料能不能打”,而是:当前材料在允许损伤范围内,能否获得稳定对比度。
对薄壁包装、功能涂层或有耐腐蚀要求的零件,不能只验收图案。还应按产品要求检查是否出现穿透、涂层损伤或功能变化。样件合格,不宜直接推定其他批次同样适用。
03|激光配置与工艺配方
记录:设备配置、配方版本、实际设定和修改历史。
至少保存激光类型、波长、镜头或加工幅面,以及功率设定、扫描速度、重复频率、填充间距、加工次数;脉宽可调时,还要记录脉宽。
这些参数不是彼此独立的。提高平均功率与改变重复频率,对单脉冲能量、热积累及表面效果的影响并不相同。也不是每台设备都支持相同的参数组合。
设备显示的功率百分比通常只是控制设定,不能直接当作工件表面的实测功率。跨设备复制配方时尤其要注意。
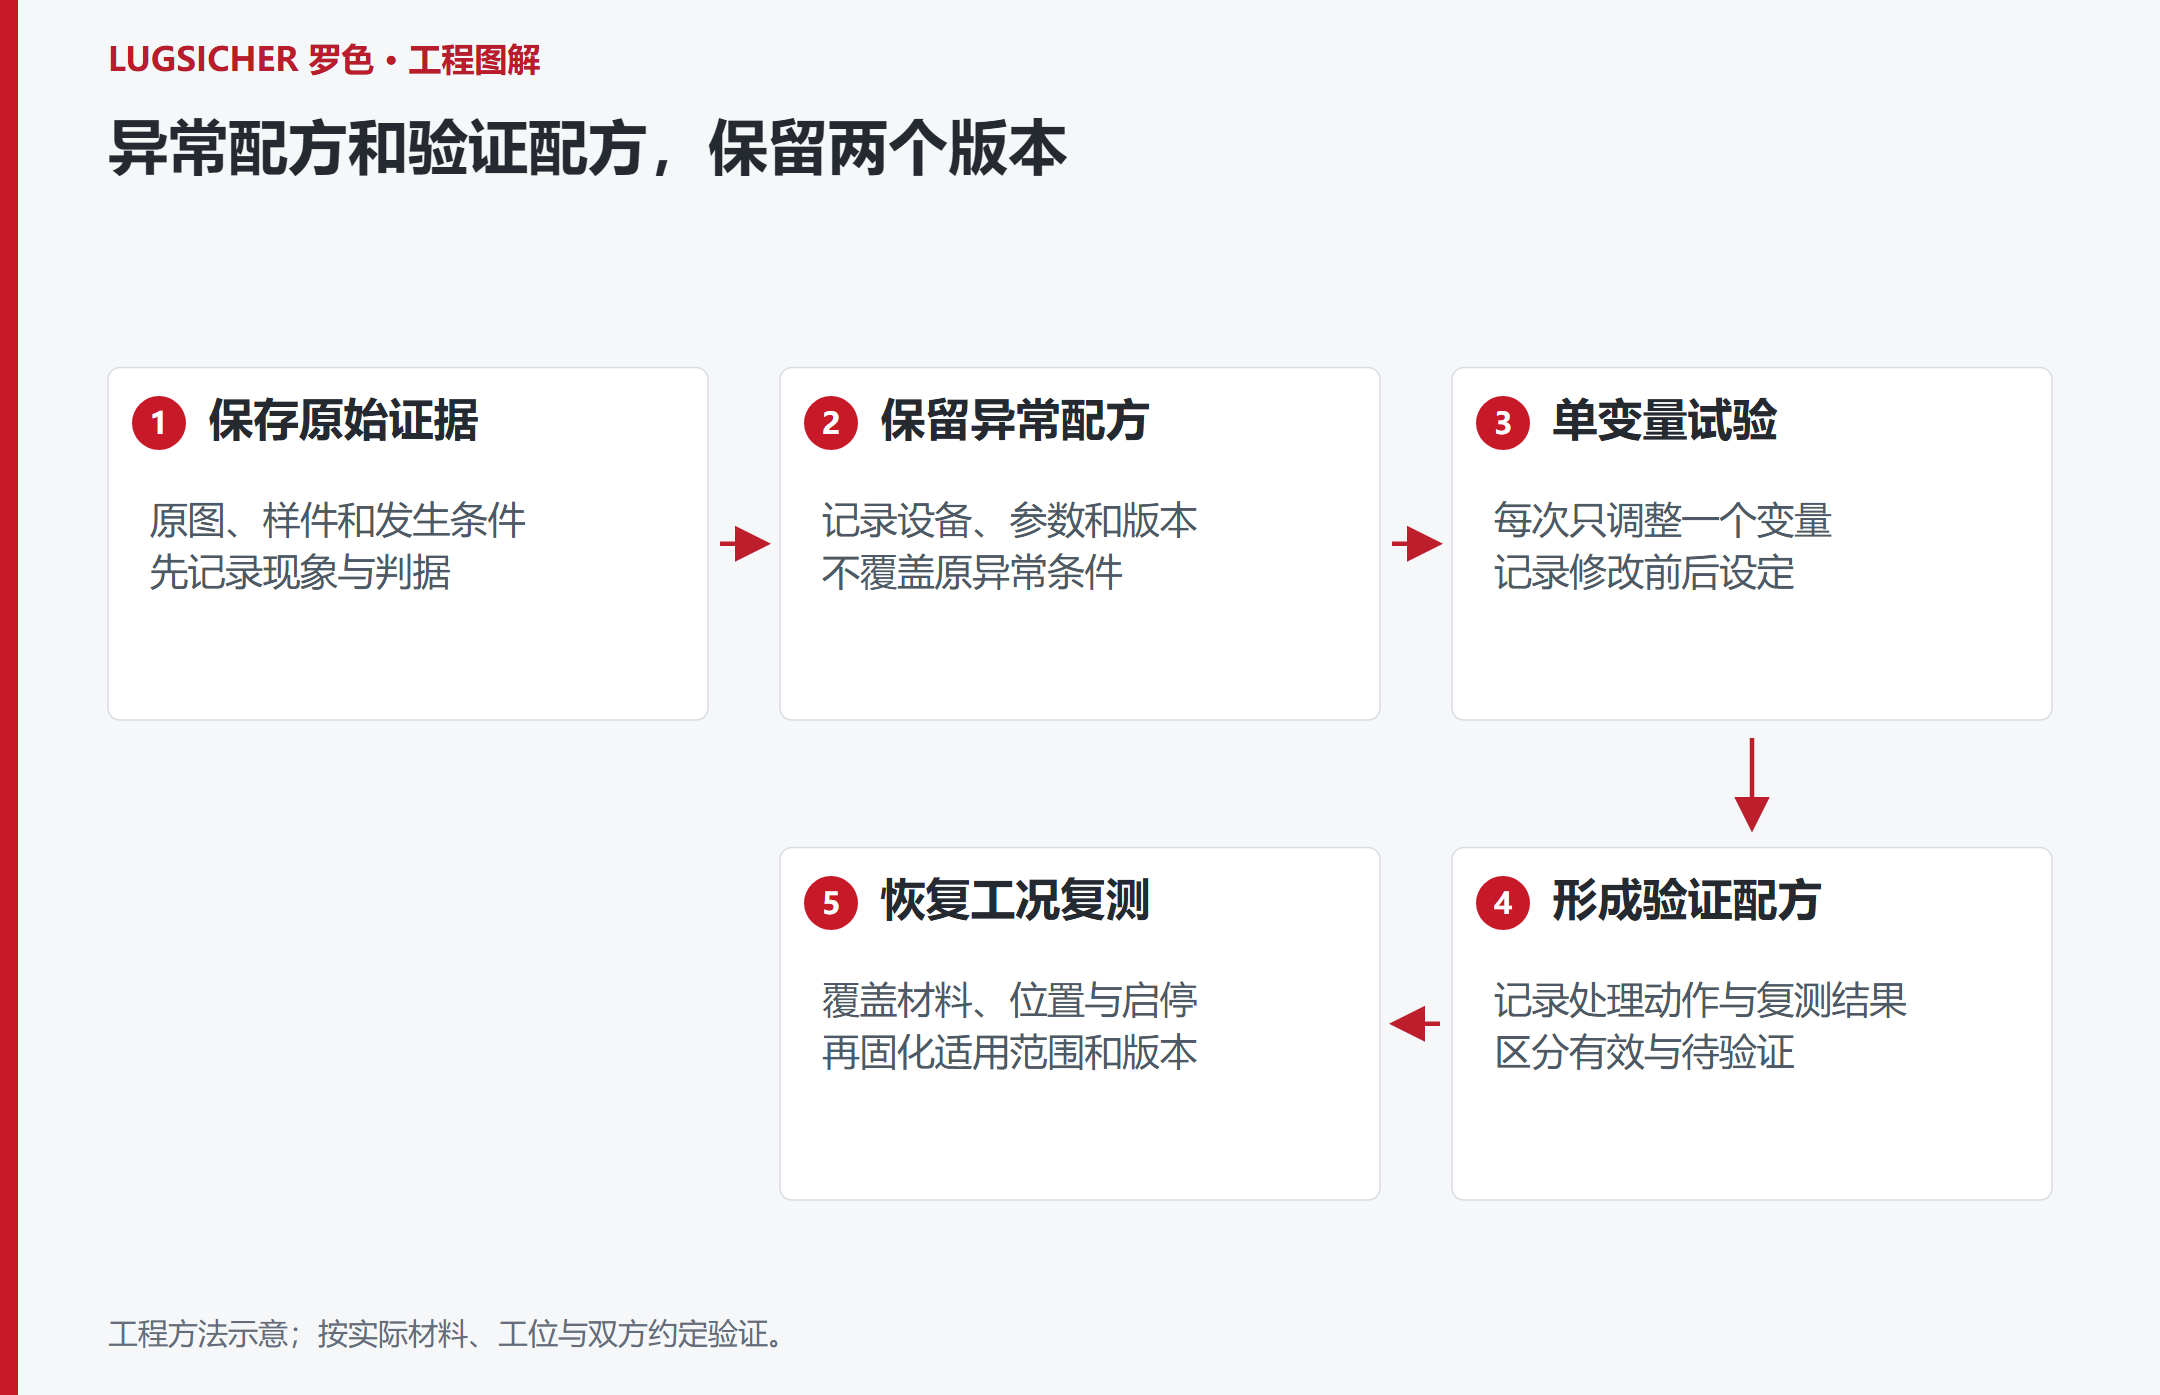
建议保留“异常配方”和“验证配方”两份版本,优先做单变量试验,而不是同时修改多个参数后只记一句“已优化”。
04|焦点、定位与工件姿态
记录:工作距离、定位基准、夹具状态和工件姿态变化。
一侧清楚、一侧模糊,未必是功率不足,也可能是工件倾斜、曲面超出有效加工范围,或夹具重复定位不稳定。
需要检查工件高度波动、夹持松动、镜头安装及加工区域偏移。在线输送时,还要观察振动和姿态变化。
现场排查可先用固定样件验证静态效果,再恢复输送条件。静态合格、动态失败,排查重点应转向输送、定位和同步,但仍需通过试验确认。
05|节拍与触发时序
记录:单件加工时间、有效加工窗口和触发链路。
不能只看设备“打完一次需要多久”。在线应用还涉及产品间距、输送速度、传感器位置、触发延迟,以及飞行打标使用的编码器反馈。
建议按时间顺序记录:产品到位、设备就绪、触发接收、加工开始、加工完成、视觉检测、结果返回。
如果输送速度变化,而触发补偿未同步,标识位置可能漂移;如果加工时间超出可用窗口,可能出现漏打、截断或等待。
不要凭感觉判断“应该来得及”。应核对PLC状态、设备日志或时序记录,并在约定的高负荷工况下复测。
06|数据、接口与追溯结果
记录:应打内容、实打内容、读回内容及其关联关系。
标识内容正确,与表面效果合格,是两条独立的检查链。
接入PLC、MES或追溯系统时,要确认数据由谁下发、何时锁定、如何确认接收,以及超时、断网、重启后怎样处理。序列号重发、重复触发和返工,都需要有明确规则。
视觉检测不仅要判断“有码”,还应按项目要求比对“是不是当前产品的码”。涉及UDI时,需进一步核对适用编码规则和数据字段,不能把完成打标等同于满足合规要求。
若联动贴标机,还要检查产品、标签、检测结果及剔除动作是否一一对应。检测到不合格,也不等于不合格品已经被有效隔离。
07|维护状态、验证结果与适用边界
记录:设备状态、处理动作、复测证据和剩余风险。
检查保护镜片污染、烟雾净化运行情况、过滤部件状态及现场温度等条件。抽排不足可能造成污染积累,但不能未经检查就认定它是唯一原因。
维护操作应遵循设备规程,不能为观察加工过程绕过激光防护或联锁。
处理后,要恢复正常节拍,覆盖约定的材料批次、位置变化及启停条件,再记录合格判据和结果。复测数量应按风险与项目要求确定,不套用一个通用数字。
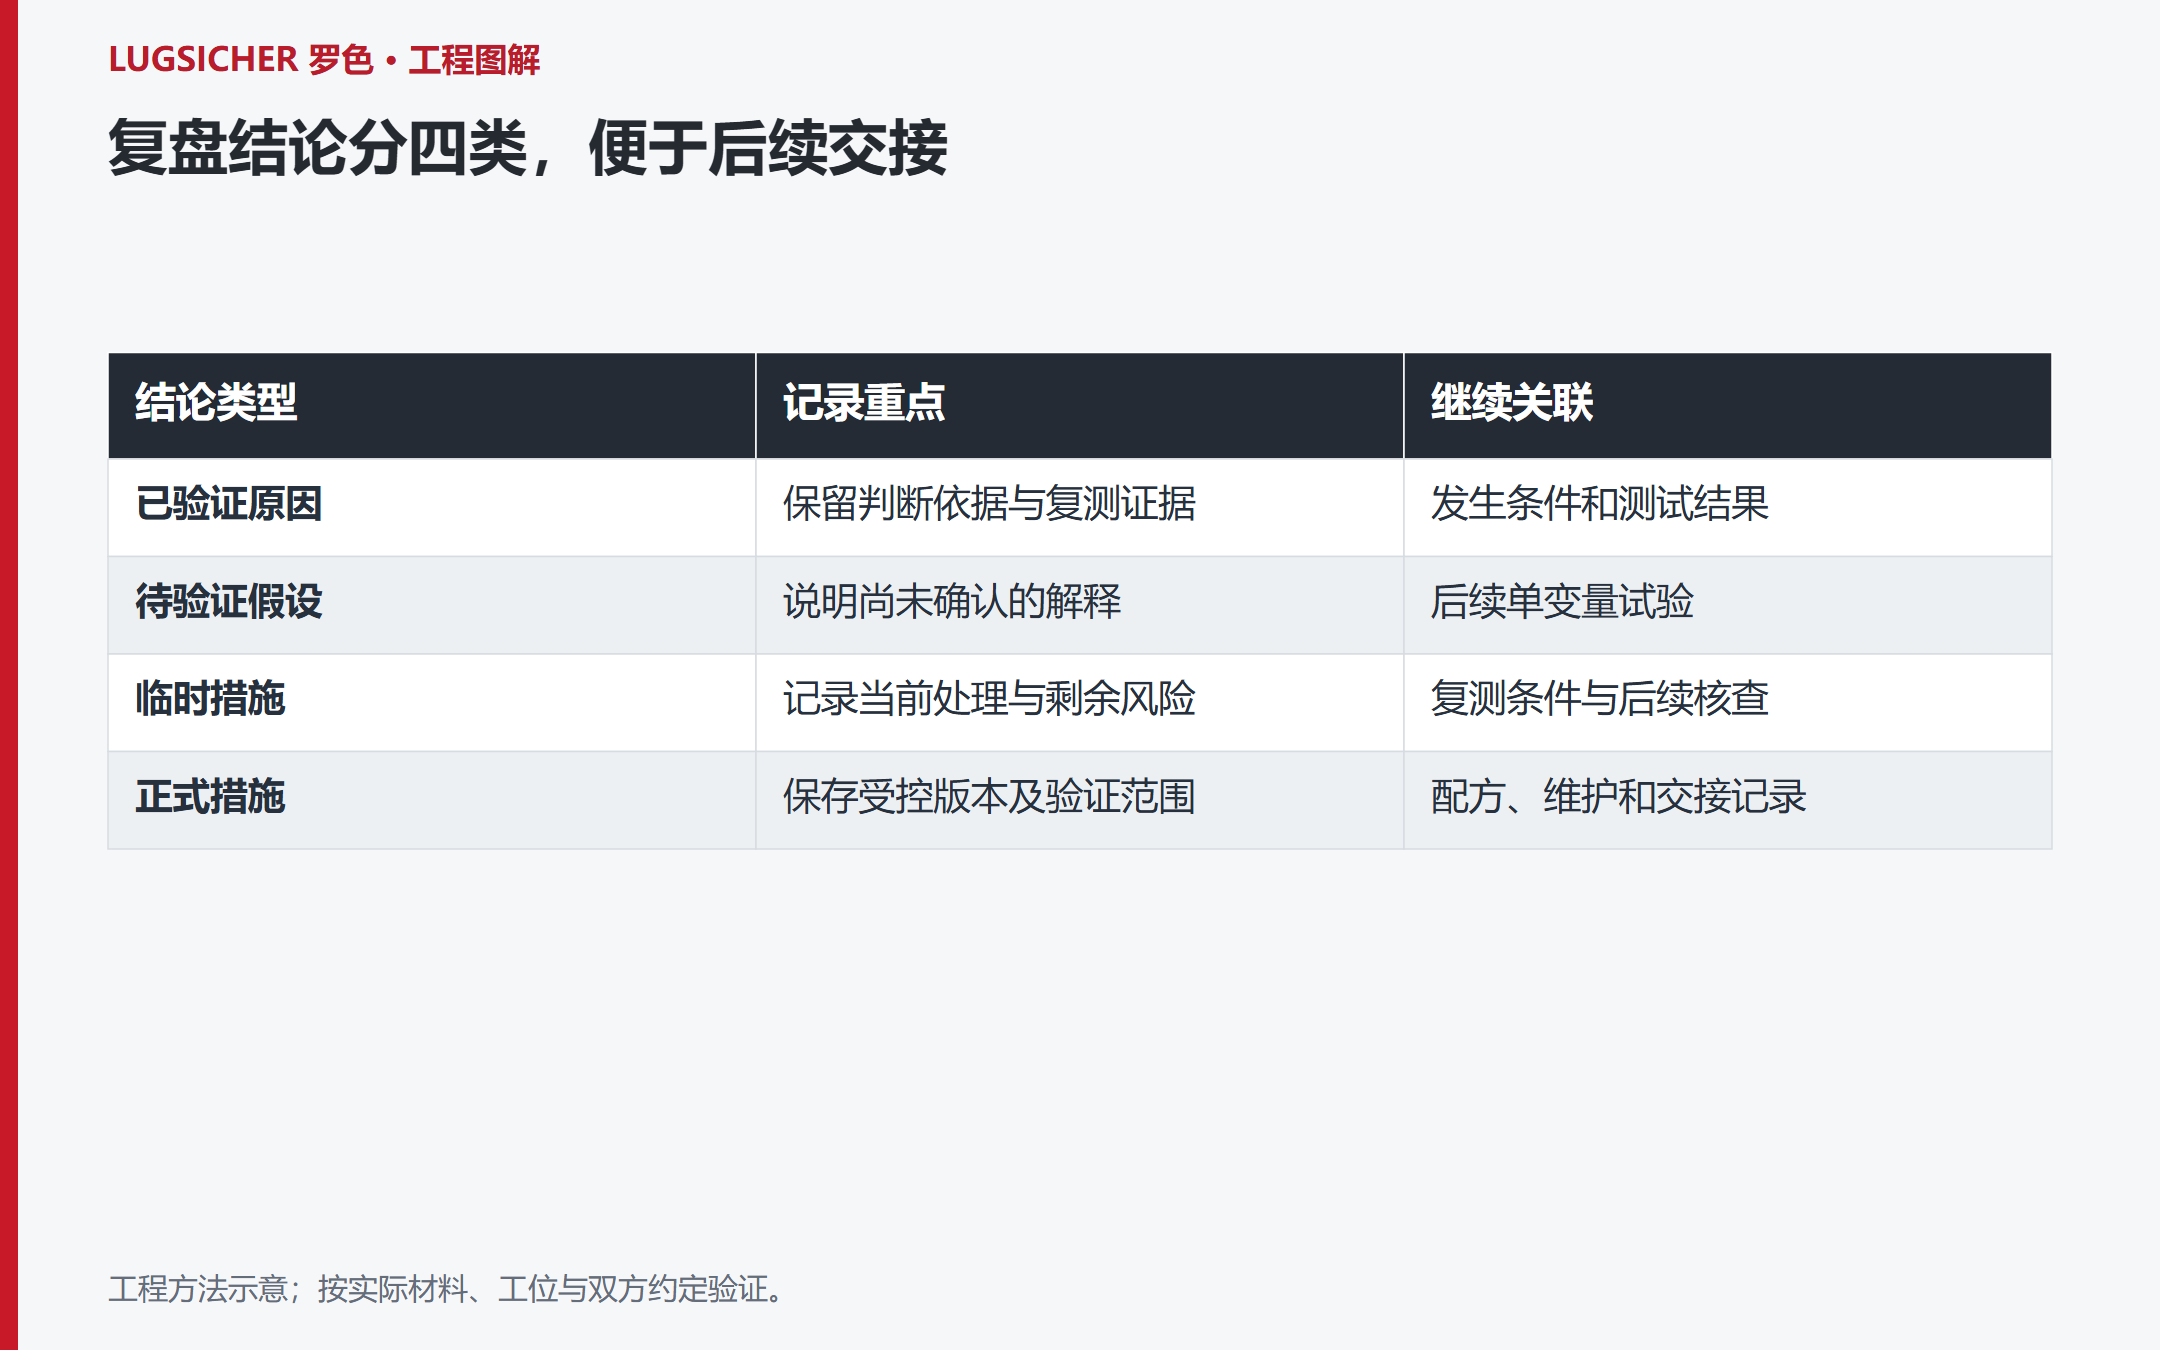
结论最好区分为:已验证原因、待验证假设、临时措施、正式措施。仅在一件样品上有效的参数,不能直接写成标准配方。
最后:让复盘能够交接,而不只是能够回忆
建议的排查顺序是:先保存原始证据,再检查材料和定位,随后核对配方、节拍及数据链路,最后复测并固化版本。
对多工厂项目,值得统一的是字段、接口语义、配方版本规则和验收方法,而不是强行统一所有激光参数。
一次复盘真正有价值的结果,不是“机器又能打了”,而是下一位工程师能够根据记录,判断哪里出了问题、哪些措施有效,以及结论在哪些条件下成立。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求