现场与配套 / 工程方法与选型
激光打标烟雾净化:捕集、过滤与维护怎么评估
按材料、加工负荷、吸风口、管路、滤材和状态联动评估烟雾净化,保留不同材料的检查要点,避免以风量、气味或宣传参数代替验证。
激光打标烟雾净化应与工艺一起评估:它可能影响标识质量、光学部件维护、岗位环境和连续运行。是否需要怎样的捕集、过滤与排放安排,应按材料及工位条件确定。
很多项目早期只关注三件事:字打得清不清、二维码能不能扫、速度能不能跟上产线。如果前期遗漏烟尘评估,上线后可能出现气味、镜头污染、标识发虚、读码结果波动或维护频率高于预期等问题。可据此建立点检清单,再通过运行与维护记录排查原因。
这些问题不一定都是激光器本身造成的,很多时候与烟尘、粉尘、气味和抽排方式有关。尤其在食品、医药、电子、日化等对现场环境和连续生产要求较高的产线,烟尘净化应该在方案设计阶段就纳入,而不是等问题出现后再补救。
一、激光打标烟尘从哪里来?不是看不见就没有
激光打标的基本原理,是用激光能量作用在材料表面,使材料发生烧蚀、碳化、变色、剥离、发泡或微结构变化,从而形成文字、批号、二维码、UDI 等工业标识。
只要激光与材料发生能量作用,就可能产生:
- 烟雾
- 微细粉尘
- 气味
- 挥发性分解物
- 材料烧蚀残留物
这与使用 UV 激光、CO2 激光还是光纤激光有关,也与材料本身密切相关。
例如:
- UV 激光常用于高密度、易损材料、薄膜、塑料、医药包装、电子材料等场景,可作为低热影响和精细标识的候选路线,但实际热影响仍取决于材料与参数,在某些涂层、复合膜、塑料表面也可能产生细微烟尘或气味。
- CO2 激光常用于纸盒、纸张、标签、玻璃、部分塑料、木材及其他非金属材料,材料表面烧蚀或碳化时,烟尘和气味往往更容易被现场感知。
- 软包装、复合膜、铝塑材料、涂层纸盒等材料结构复杂,不同层之间的吸收率、涂层成分和热响应不同,打标表现和烟尘表现也会不同。
所以判断烟尘风险,不能只看激光功率,也不能只看“肉眼有没有烟”。很多细微颗粒不会形成明显烟雾,但会附着在镜头、防护玻璃、治具、传送带或产品表面附近。
二、为什么很多现场前期没发现,后期才暴露?
激光打样时,通常只打几十个样品,观察标识清晰度、对比度和扫码效果。这个阶段烟尘问题容易被低估,原因主要有四个。
1. 打样时间短,污染累积不明显
单次测试时,镜头可能还很干净,现场气味也不明显。但实际产线是连续运行,几个小时、几班制甚至长期运行后,烟尘会逐步沉积。
常见表现包括:
- 聚焦镜或保护镜片表面有附着物
- 标识边缘发虚
- 二维码对比度下降
- 扫码等级波动
- 同样参数下打标深浅不一致
- 需要频繁擦镜片或调整参数
2. 只关注标识结果,没有关注工位空气流向
激光打标点附近如果没有合理吸风,烟尘会随车间气流漂移。有些现场看似没有明显烟雾,但烟尘可能正好向镜头方向或操作员方向扩散。
尤其是高速产线,产品移动会形成扰动气流。如果吸风口位置不合理,可能出现“装了净化设备但吸不到烟”的情况。
3. 材料批次和供应商变化带来差异
同样是塑料瓶、纸盒、标签或复合膜,不同供应商、不同涂层、不同油墨、不同添加剂,激光反应都可能不同。前期样品测试通过,不代表后续所有批次都没有气味或烟尘波动。
4. 单位时间加工负荷影响累计污染
即使单个产品的加工产物较少,产线节拍、标识面积和作用时间变化后,单位时间负荷也可能改变。应在实际内容和连续运行条件下观察,而不是直接套用短时打样结论。
因此,在项目评估中应同时看:
- 单个标识面积
- 标识内容复杂度
- 产线速度
- 每分钟产品数量
- 激光功率和作用时间
- 材料烧蚀程度
只问“这台激光机能不能打”,是不够的;还要问“连续运行后现场是否稳定”。
三、烟尘净化影响的不只是环境,也影响设备稳定性
很多人把烟尘净化理解为人员舒适度问题。实际工程中,它还会影响光路、维护和标识一致性。
1. 镜头污染是最直接的风险
激光打标头附近通常有聚焦镜、防护镜片或窗口件。烟尘一旦附着在光学表面,会带来几个问题:
- 激光能量传输下降
- 光斑质量变差
- 标识清晰度降低
- 局部热积累增加
- 镜片清洁和更换频率上升
更麻烦的是,现场可能会误判为“激光功率衰减”或“参数不稳定”,然后不断提高功率、降低速度,结果反而加重材料烧蚀和烟尘产生。
正确做法应是先检查:
- 镜片是否污染;
- 吸风是否有效;
- 材料是否变化;
- 焦距和安装角度是否偏移;
- 参数是否过度烧蚀。
2. 烟尘会影响视觉检测和追溯稳定性
在激光打标 + 视觉检测 + 追溯系统联动的项目中,标识质量直接影响后端读码和数据绑定。
如果烟尘导致标识对比度波动,视觉检测可能出现:
- 读码等级下降
- OCR/OCV 误判增加
- 相机窗口污染
- 光源表面附着灰尘
- 误剔除或漏检风险增加
对于需要 UDI、序列化或 MES 数据关联的项目,标识质量波动可能影响读码和记录对应;是否达到质量与追溯要求,仍需分别验证,不能以装有净化器代替合规或验收结论。
3. 人员环境反馈会影响产线接受度
有些材料打标时气味并不浓,但长时间积累后,操作员会有明显感知。项目验收时如果只看设备运行,不看岗位体验,后续很容易出现整改。
这里不需要夸大风险,但要承认一个事实:工业现场不仅要求能生产,还要求可持续生产、可维护、可被操作人员接受。
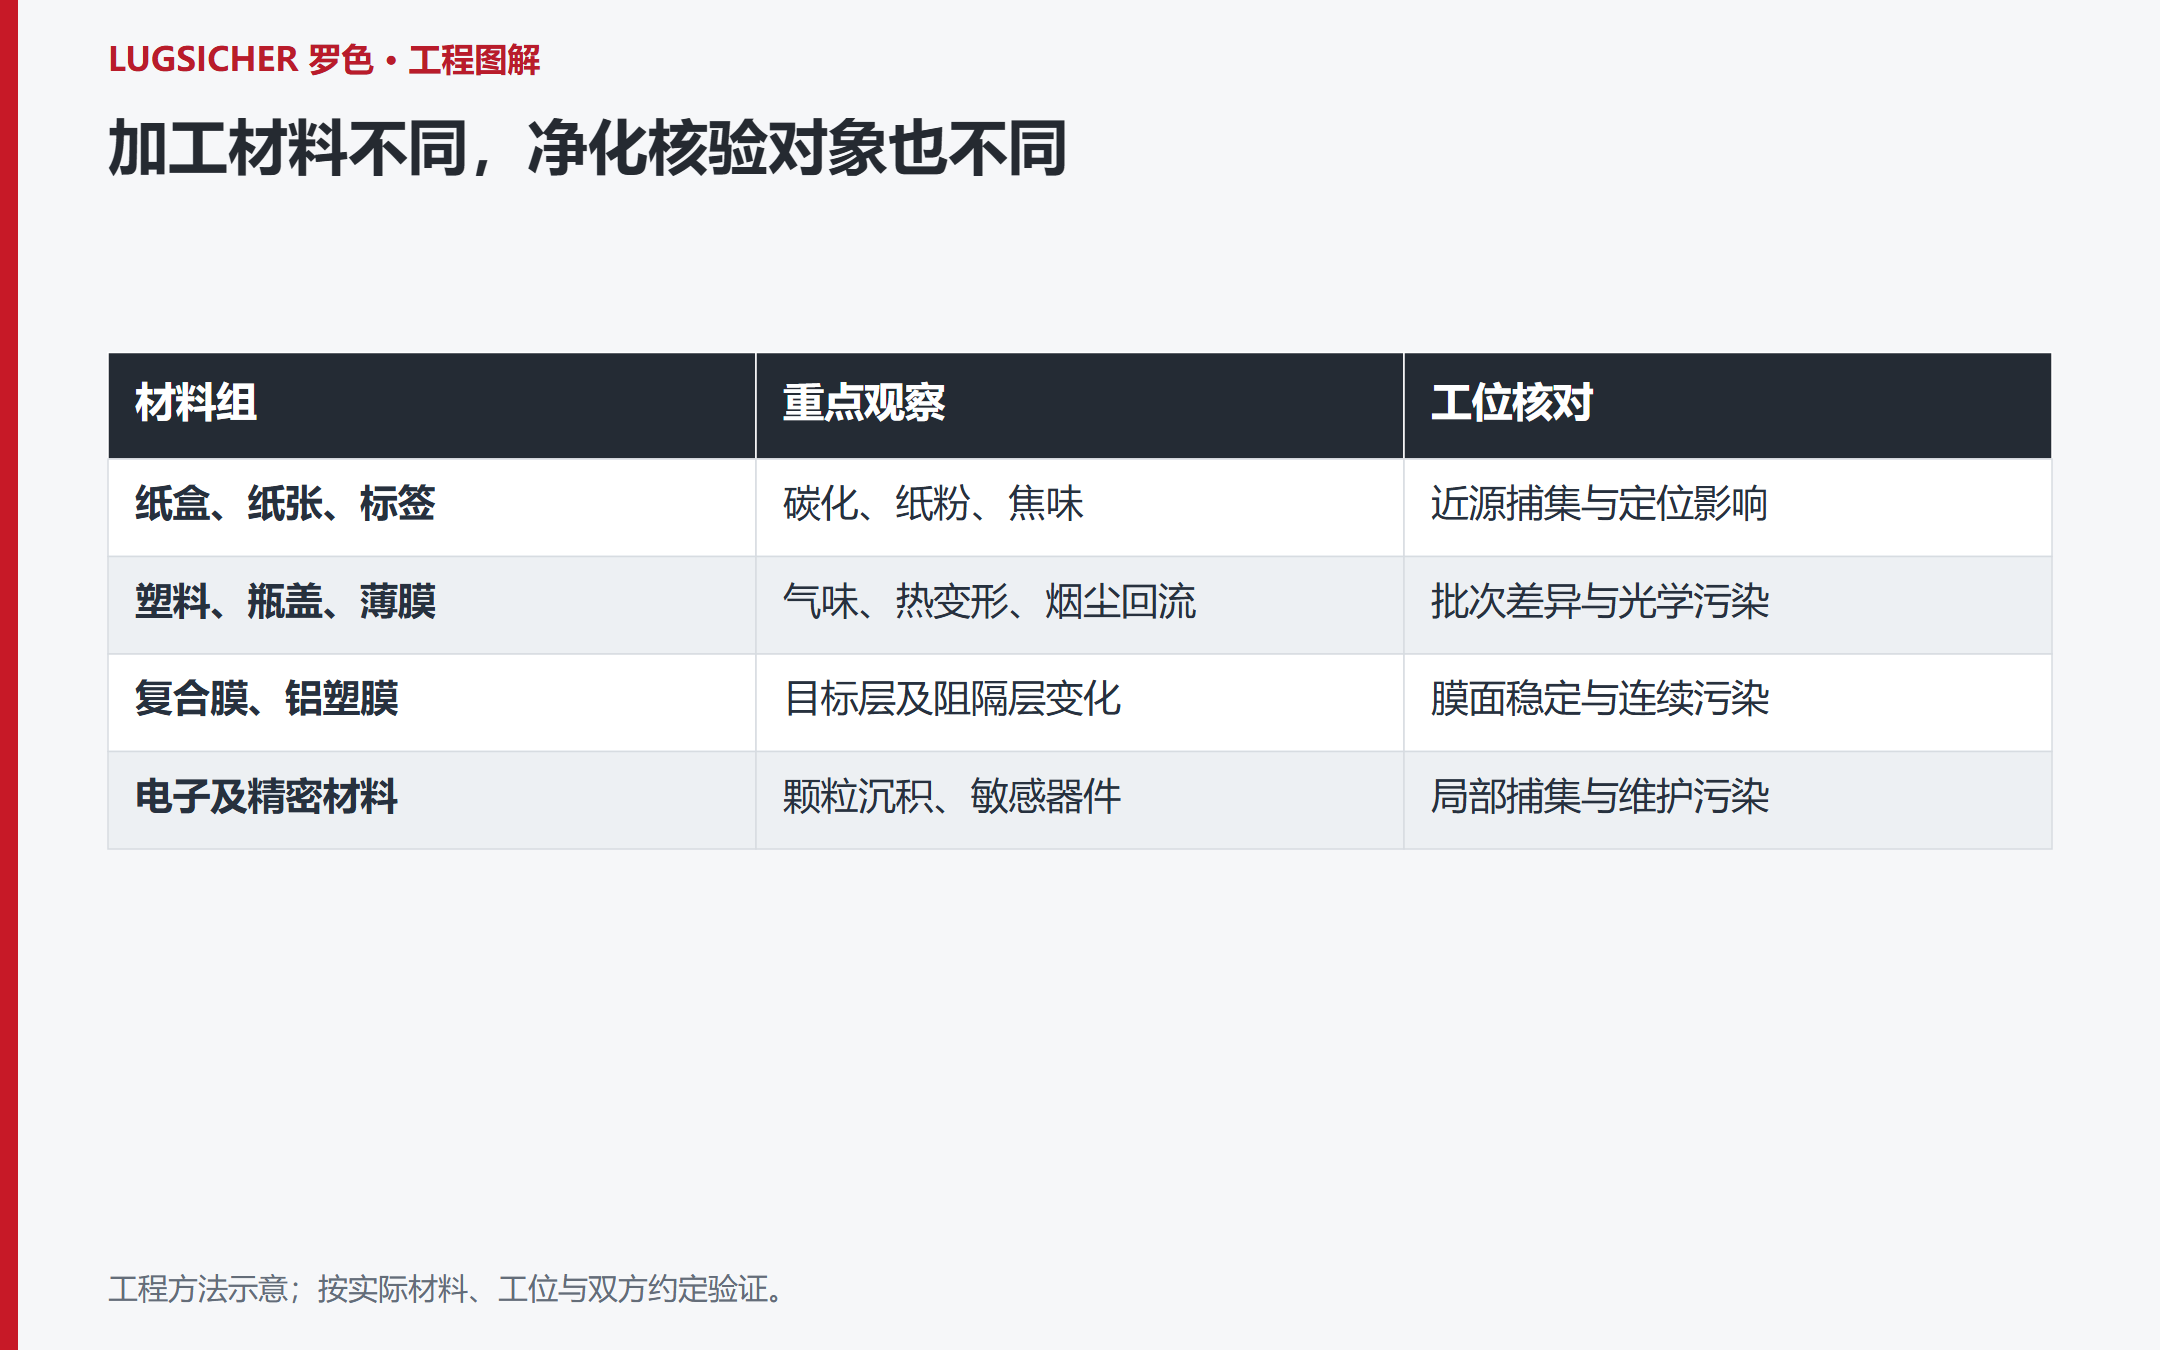
四、不同材料下,烟尘净化评估重点不同
烟尘净化不能“一套方案打天下”。至少要按材料和工艺分层判断。
1. 纸盒、纸张、标签类
CO2 激光常见于纸盒、纸张、标签等非金属材料标识。此类材料容易出现碳化、烧蚀、纸粉或轻微焦味。
评估重点:
- 是否有明显焦味;
- 标识边缘是否过度碳化;
- 吸风是否会影响纸盒定位;
- 粉尘是否附着在输送带和相机窗口;
- 是否需要局部封闭罩或近距离吸风口。
2. 塑料瓶、塑料盖、薄膜材料
塑料和薄膜的标识可评估 UV 等路线,但不预设无热影响。添加剂、涂层和复合结构既会改变标识效果,也会改变气味和烟尘表现。
评估重点:
- 是否发生烧穿、卷边或热变形;
- 气味是否随批次变化;
- 高速状态下烟尘是否向镜头回流;
- 打码区域附近是否有产品洁净要求;
- 是否需要配合同步器、光电检测和稳定触发减少重复打标。
3. 复合膜、铝塑膜、软包装
软包装材料层数多,表层、油墨层、胶层、阻隔层对激光吸收不同。即便标识效果合格,也要重点看烟尘和气味。
评估重点:
- 打标是否仅作用于目标层;
- 是否破坏阻隔层或影响包装完整性;
- 高速卷膜下吸风口是否会影响膜面稳定;
- 是否需要在打标后设置视觉检测确认二维码质量;
- 是否存在连续运行后的镜头污染。
4. 电子元器件和高精密材料
电子行业通常更关注粉尘、颗粒和静电环境。微小污染也可能影响后续工序。
评估重点:
- 烟尘颗粒是否可能沉积在产品表面;
- 打标区域是否接近敏感器件;
- 是否需要局部负压或封闭结构;
- 净化设备是否与洁净区管理要求匹配;
- 维护时是否会产生二次污染。
五、烟雾净化设备怎么选?先定边界,再谈配置
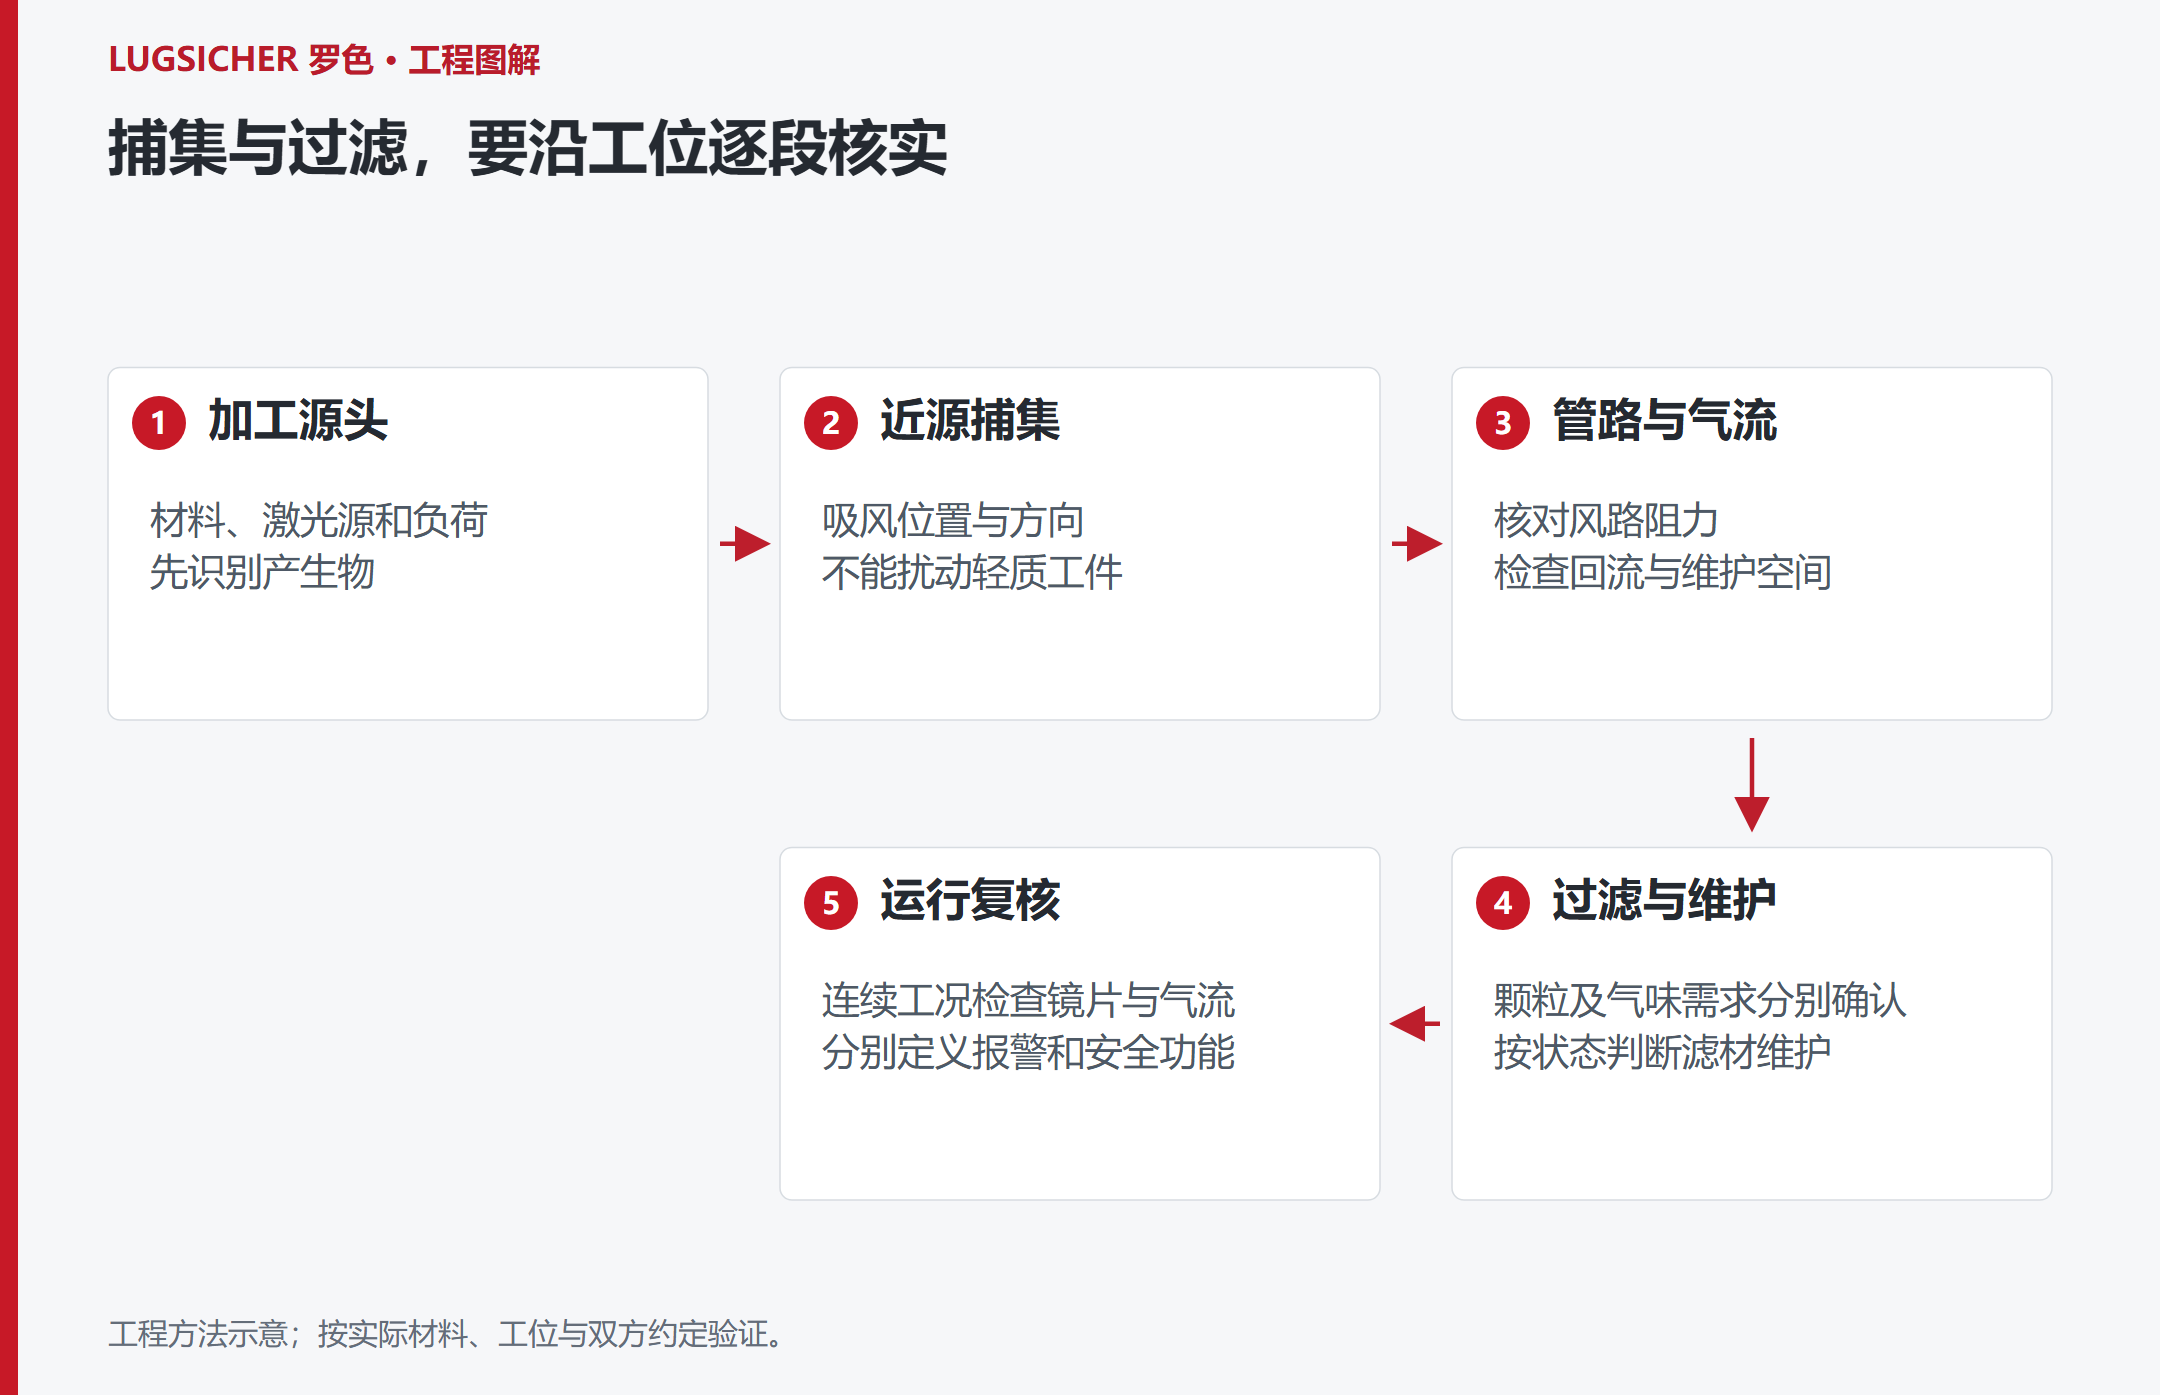
烟尘净化设备不是风量越大越好,也不是滤芯越多越好。工程选型建议按以下顺序判断。
第一步:明确材料和激光源
至少要确认:
- 使用 UV 激光、CO2 激光还是其他激光源;
- 材料是纸、塑料、薄膜、玻璃、金属涂层还是复合材料;
- 标识方式是表面变色、烧蚀、剥离还是深雕;
- 标识内容是简单字符、二维码、图形还是大面积信息。
单一激光设备难以覆盖所有材料,净化方案同样要随材料变化调整。
第二步:看节拍和累计烟尘量
同样的材料,低速离线打标和高速在线飞行打标,对净化要求完全不同。
需要关注:
- 产线速度;
- 每分钟产品数;
- 单个产品标识面积;
- 激光作用时间;
- 是否多头打标;
- 是否连续三班运行。
若项目采用运动中打码、多头加工或连续输送,应把光电触发、编码器同步和打标负荷作为工位条件一起记录,再确定抽排路径。具体接口是否存在,须核对所选整机配置。
第三步:确定吸风口位置和气流组织
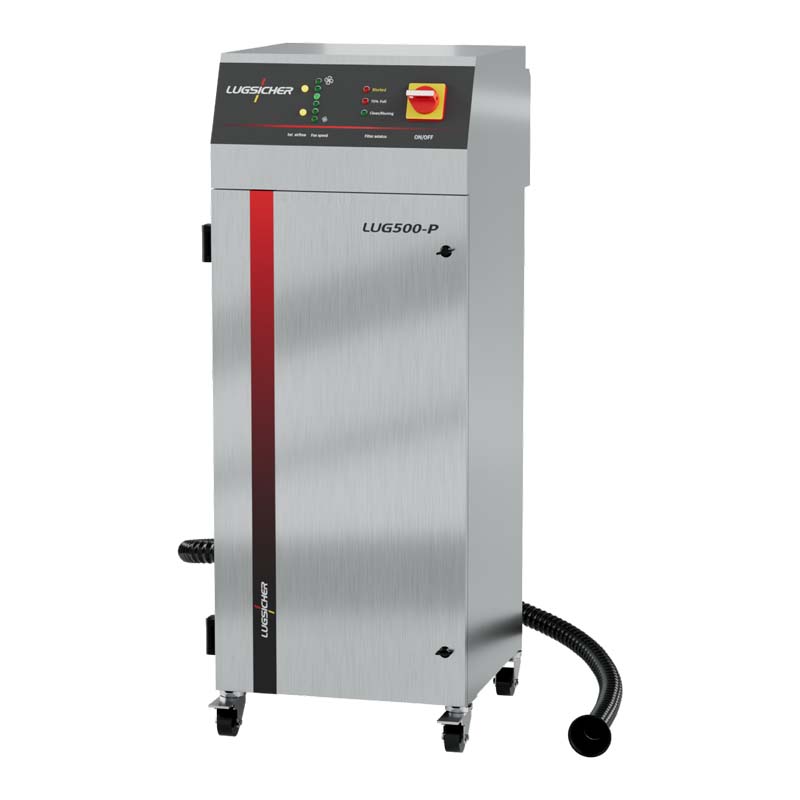
净化设备主机本身只是一个环节,真正关键的是吸风口能否捕捉烟尘。
常见误区包括:
- 吸风口离打标点太远;
- 吸风方向与烟尘漂移方向相反;
- 吸风过大导致薄膜抖动或轻质包装偏移;
- 只在设备外侧抽风,打标点附近仍有回流;
- 没有考虑操作员、相机、镜头与产线气流的位置关系。
比较稳妥的思路是:在不影响产品定位和打标稳定的前提下,尽量靠近烟尘源头捕集,并通过现场测试确认。
第四步:确认过滤结构和维护方式
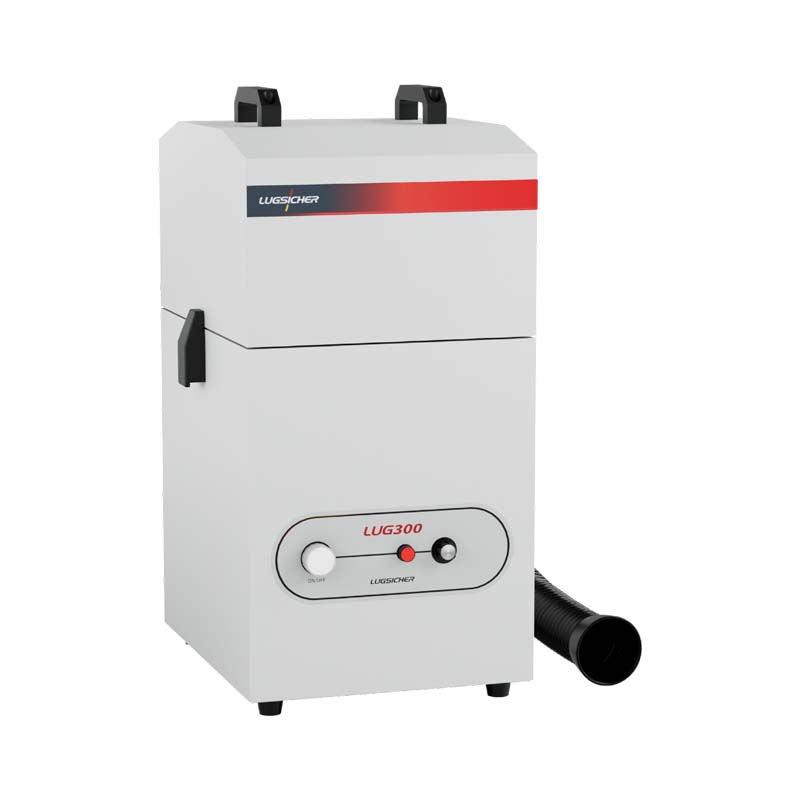
烟尘净化通常涉及颗粒过滤、气味吸附等不同层级。不同材料产生物不同,过滤配置也应不同。
选型时要问清楚:
- 主要处理粉尘还是气味;
- 滤芯更换周期如何判断;
- 是否有压差或堵塞提示;
- 滤芯更换是否方便;
- 维护时是否影响正常生产;
- 是否需要与设备状态联锁。
这里不建议承诺固定更换周期,因为实际寿命取决于材料、节拍、烟尘量和维护习惯。
第五步:区分设备状态、生产联动与安全功能
在大客户或集团工厂项目中,烟雾净化不应只是“插电就开”的独立设备,最好纳入产线控制逻辑。
可考虑的接口和联动包括:
- 与激光打标机启停联动;
- 与 PLC 互锁,净化异常时报警;
- 与产线状态同步,减少空转;
- 将报警或维护状态上传至 MES;
- 与视觉检测、剔除机构、追溯系统形成统一状态管理。
上述功能是技术协议中待确认的项目需求,不是每台净化器的默认能力。报警上传、普通PLC控制和安全联锁应分别定义,不能以MES记录或一般状态反馈代替所需的安全功能。
六、几个常见误区
误区一:UV 激光是“冷加工”,所以没有烟尘
UV 路线可作为部分精细标识和热敏材料的候选,但“冷加工”不是零热作用或没有材料分解物的保证。只要材料表面发生变化,就应做烟尘和气味评估。
误区二:现场看不到烟,就不需要净化
微细粉尘和气味不一定肉眼可见。判断是否需要净化,应结合镜头污染、人员反馈、连续运行表现和产品洁净要求,而不是只看一瞬间有没有烟。
误区三:先上线,后面有问题再加净化
后加净化常遇到空间不足、吸风口不好布置、线缆气管重走、PLC信号难接、停线改造成本高等问题。对于高速线、洁净线、医药电子线,前期预留更稳妥。
误区四:风量越大越好
过大风量可能影响薄膜、标签、轻质包装的位置稳定,也可能改变烟尘路径。合理的捕集位置、风道设计和过滤配置,比单纯追求大风量更重要。
七、建议的项目评估流程
如果要把激光打标、烟尘净化、视觉检测和追溯系统做成稳定方案,可以按这个顺序推进:
- 材料打样:确认 UV 激光、CO2 激光等方案的标识效果;
- 连续测试:模拟实际节拍,而不是只打几十个样品;
- 观察烟尘和气味:记录不同参数下的现场表现;
- 检查镜头污染:评估运行一段时间后的光学表面状态;
- 验证读码质量:二维码、UDI、字符识别要结合视觉检测确认;
- 设计吸风结构:确认吸风口、管路、主机位置和维护空间;
- 定义联动逻辑:与 PLC、MES、激光打标机、视觉检测系统做状态对接;
- 形成维护标准:明确清洁点检、滤芯检查、报警处理和备件策略。
结语:烟尘净化不是附加项,而是稳定生产的一部分
适配材料上的激光标识可以减少与喷码墨水、溶剂相关的消耗,但仍有光学清洁、过滤耗材和其他维护工作。标识耐久性、二维码读取及与追溯系统、视觉检测、贴标机、MES的集成,均需按实际配置与测试条件确认。
但在真实产线里,标识质量不仅取决于激光器,也取决于材料、节拍、安装空间、气流组织、镜头维护和现场管理。
所以,烟雾净化不应被简单看作“可有可无的配件”。更准确的定位是:它是按加工产物、工位与维护条件设计的工程配套,效果需要验证。
对于食品、医药、电子制造和集团化工厂项目,建议在激光打标方案设计阶段,就把烟尘来源、材料差异、镜头污染、人员环境和净化设备选型边界一并评估。把捕集位置、管路、过滤介质、点检方式和异常处置写入方案,再用连续测试确认效果,才能形成可执行的维护要求。气味减轻或颗粒不再可见,都不能单独证明岗位暴露或排放已符合要求。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求