数据与联动 / 工程方法与选型
二维码在线读得出却被误剔除,先检查哪五个环节?
读码成功不等于业务合格,离线复读也不能证明在线误判。按成像、触发、产品跟踪、判定原因和剔除反馈核查误剔除,建立图像、事件与实物对应的证据链。
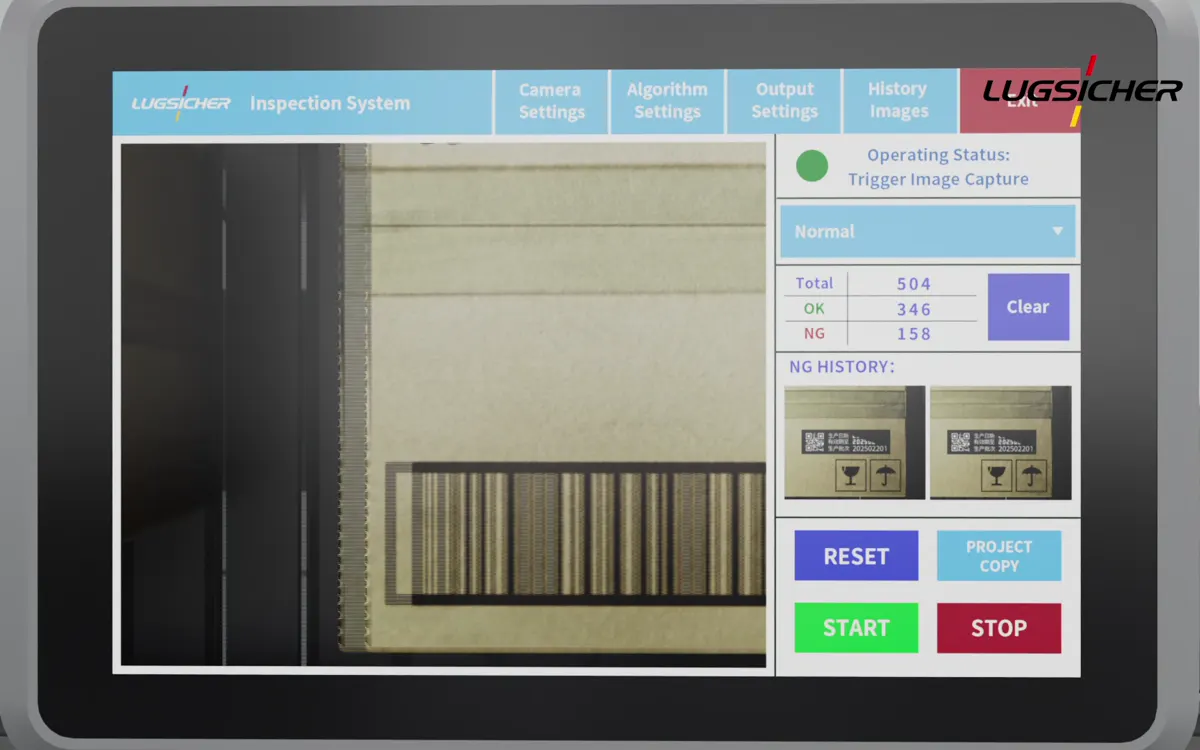
产线上,读码界面显示成功,剔除机构却不断动作;把剔出的产品拿到旁边复读,二维码也能识别。这时直接降低判定阈值,容易把真正的不合格品一起放过去。
现场排查首先要分清:读得出,不等于检测合格;画面上的产品,也未必是正在被剔除的产品。 离线复读改变了光照、姿态和运动条件,不能直接证明在线误判。
以下是输送线上读码检测与自动剔除联动的通用排查框架,不是某个项目的误剔除实测报告,也不代表特定设备参数。判断原因时,需要取得对应产线的原图、事件日志、接口时序和实物处置记录。
一、照明成像:先看判定时的原图,不看复读结果
第一步是保存异常产品在检测瞬间的原始图像,并与正常样本对照,检查码区是否完整、边缘是否拖影、亮区是否过曝,以及定位图形和空白区是否受到干扰。
不同工艺的风险不同:
- 金属激光打标:表面纹理、反射方向和打标工艺变化,可能使同一码在不同角度下对比度明显变化。
- 薄膜或覆膜标签:褶皱、弧面及镜面反光可能遮住部分码区。
- 打印贴标:打印缺陷、标签偏斜和贴附位置波动,可能使码区偏离检测区域。
运动模糊与曝光期间产品的位移有关。不能只靠提高照明亮度解决,也要联合调整曝光、光源角度、焦距和景深。偏振、漫射或其他照明方式是否有效,应使用实际材料验证。
维护时还要检查镜头、防护窗和光源表面。激光工位若存在烟尘,应核查烟雾净化与抽排状态,避免污染逐步压缩成像余量。
二、触发时序:有结果,不代表结果赶上了当前周期
接下来核对完整时序:
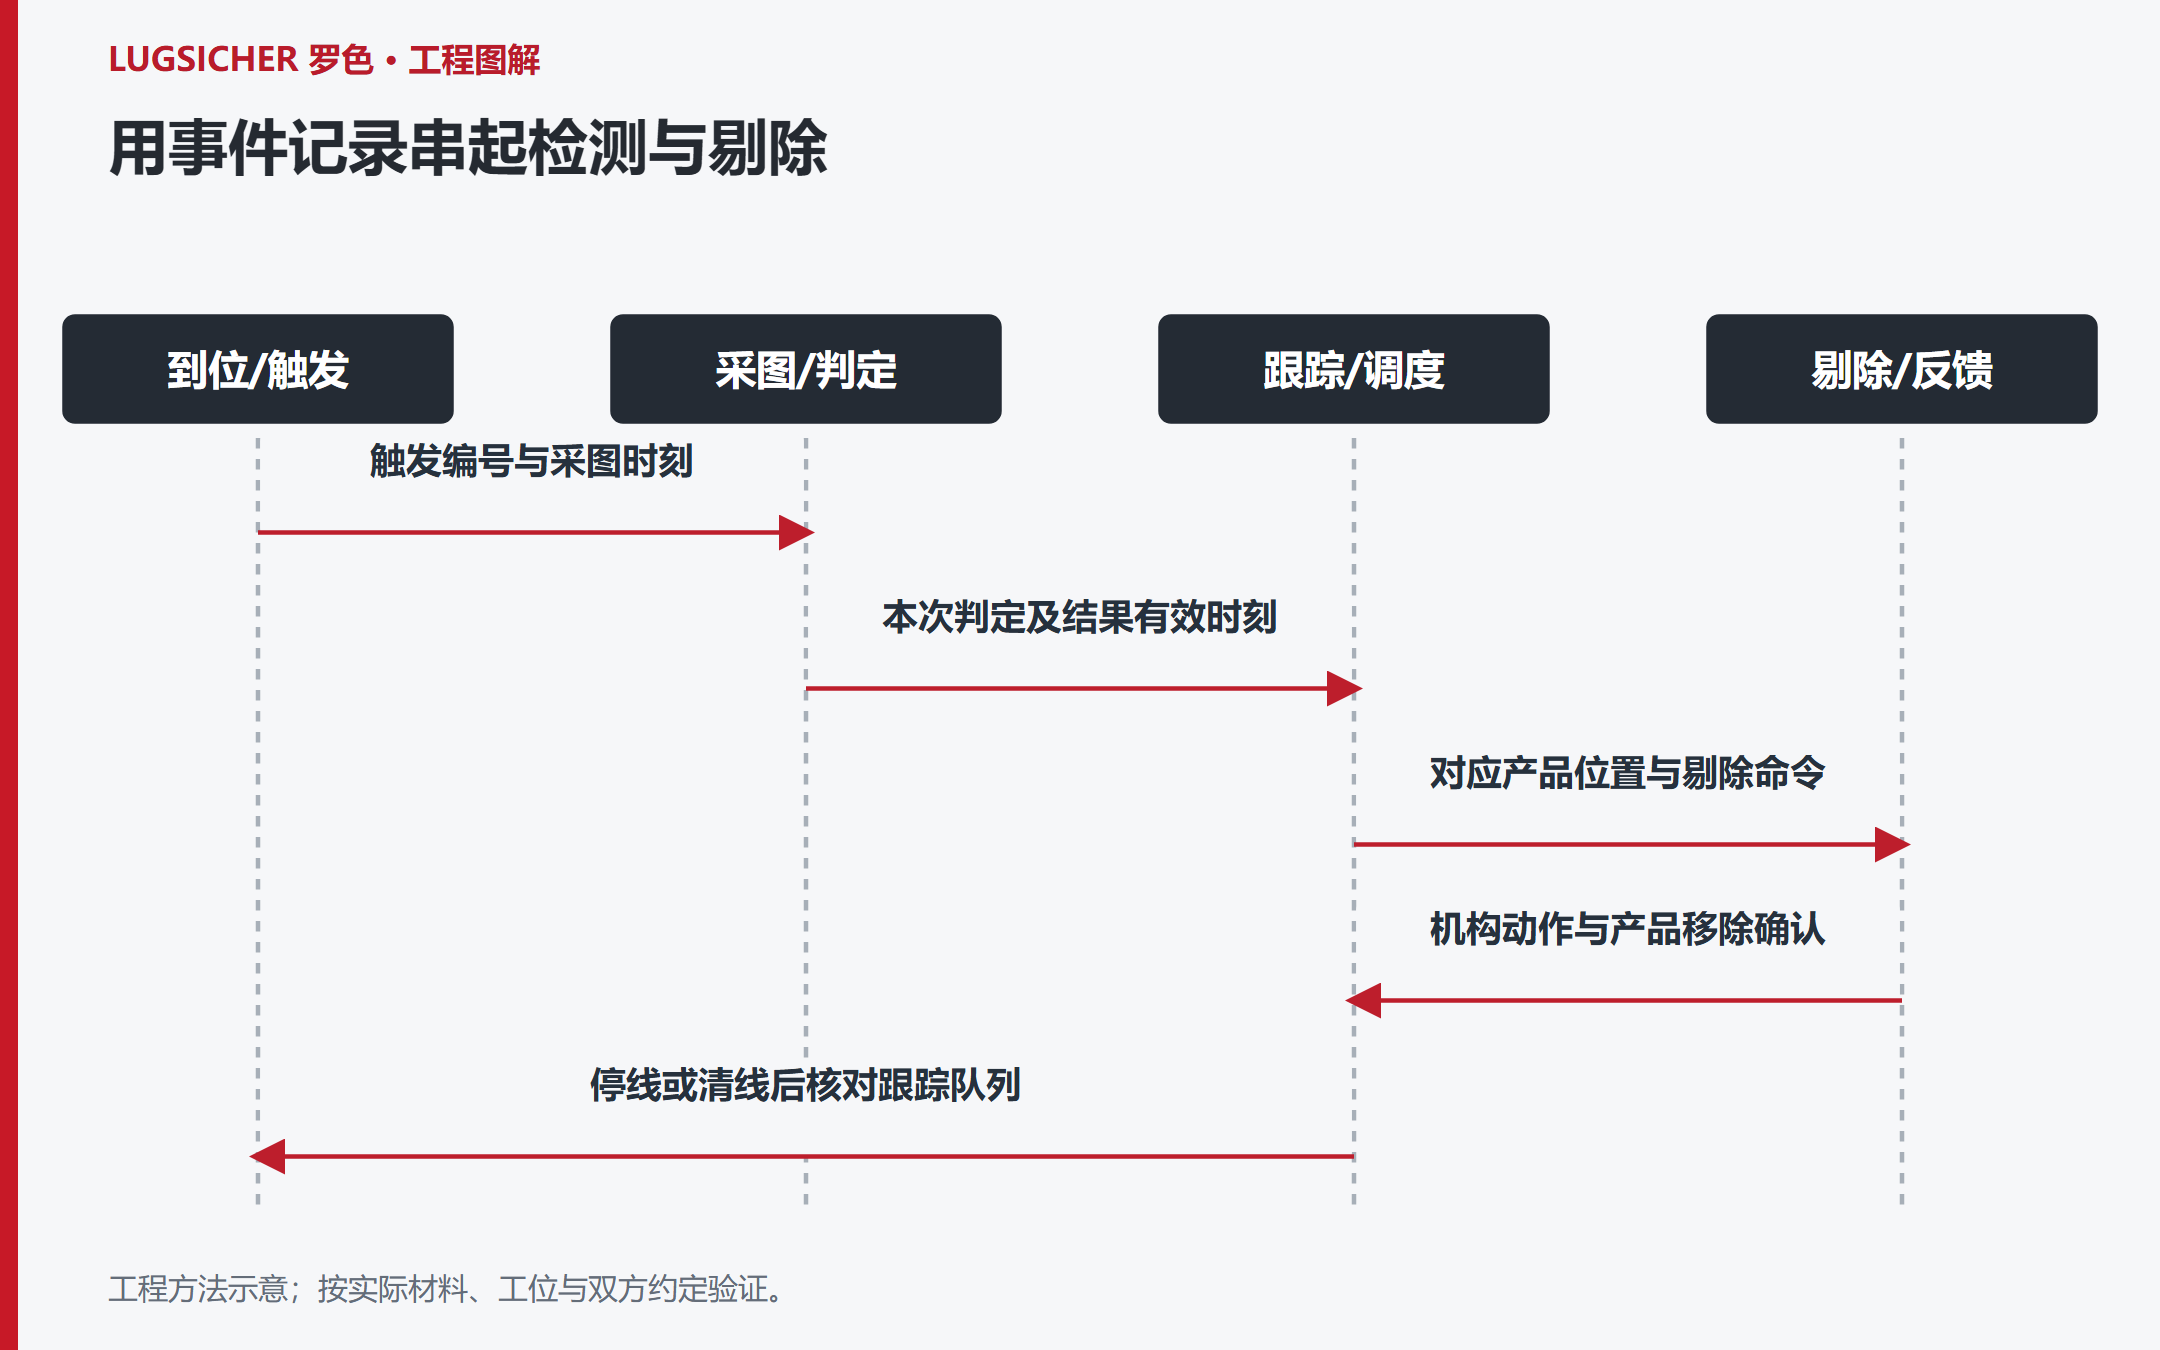
到位信号 → 相机触发 → 曝光采集 → 解码与判定 → PLC接收 → 剔除调度。
常见问题包括光电传感器重复触发、产品间距过小、结果返回超时,以及PLC读取到上一周期保留的结果。有些界面显示的是最近一次成功解码内容,而控制程序已因本次超时判为不合格。
排查时建议记录触发编号、采图时刻、结果有效时刻和PLC接收时刻。接口不能仅有一个长期保持的“合格位”,还应按实际协议明确结果有效、确认接收、复位和超时处理逻辑;有条件时携带序号。
判断依据是实际最短产品间隔,而不是平均产量。验证应覆盖最高计划节拍、最小间距、启停和换型状态,不能仅在低速下观察几件产品。
三、产品跟踪:判定正确,也可能剔错对象
读码工位与剔除工位之间存在距离,系统必须把判定结果送到对应产品的位置。若使用固定时间延迟,输送速度变化就可能造成位置偏移。
有变速需求时,可评估编码器位置跟踪。但编码器通常反映输送机构运动,产品打滑、滚动、积料或被中途取走,仍可能破坏对应关系。
重点检查三项:
- 每次有效触发是否只建立一条产品记录,重复或漏触发如何处理。
- 到达剔除位置时,取出的是否是该产品对应的判定结果。
- 停线、清线、断电恢复和人工取料后,跟踪队列如何重建或清理。
可在受控测试中交替投入已确认的合格件与不合格测试件,核对触发序号、位置记录和剔除对象;测试件应隔离管理,不进入正常交付流程。连续投入同类样品,往往不易发现错位一件的问题。
四、判定阈值:把“解码失败”和“业务不合格”分开
二维码能够解码,只说明取得了内容。系统还可能检查内容匹配、重码、字段格式、订单一致性、码制或质量要求。
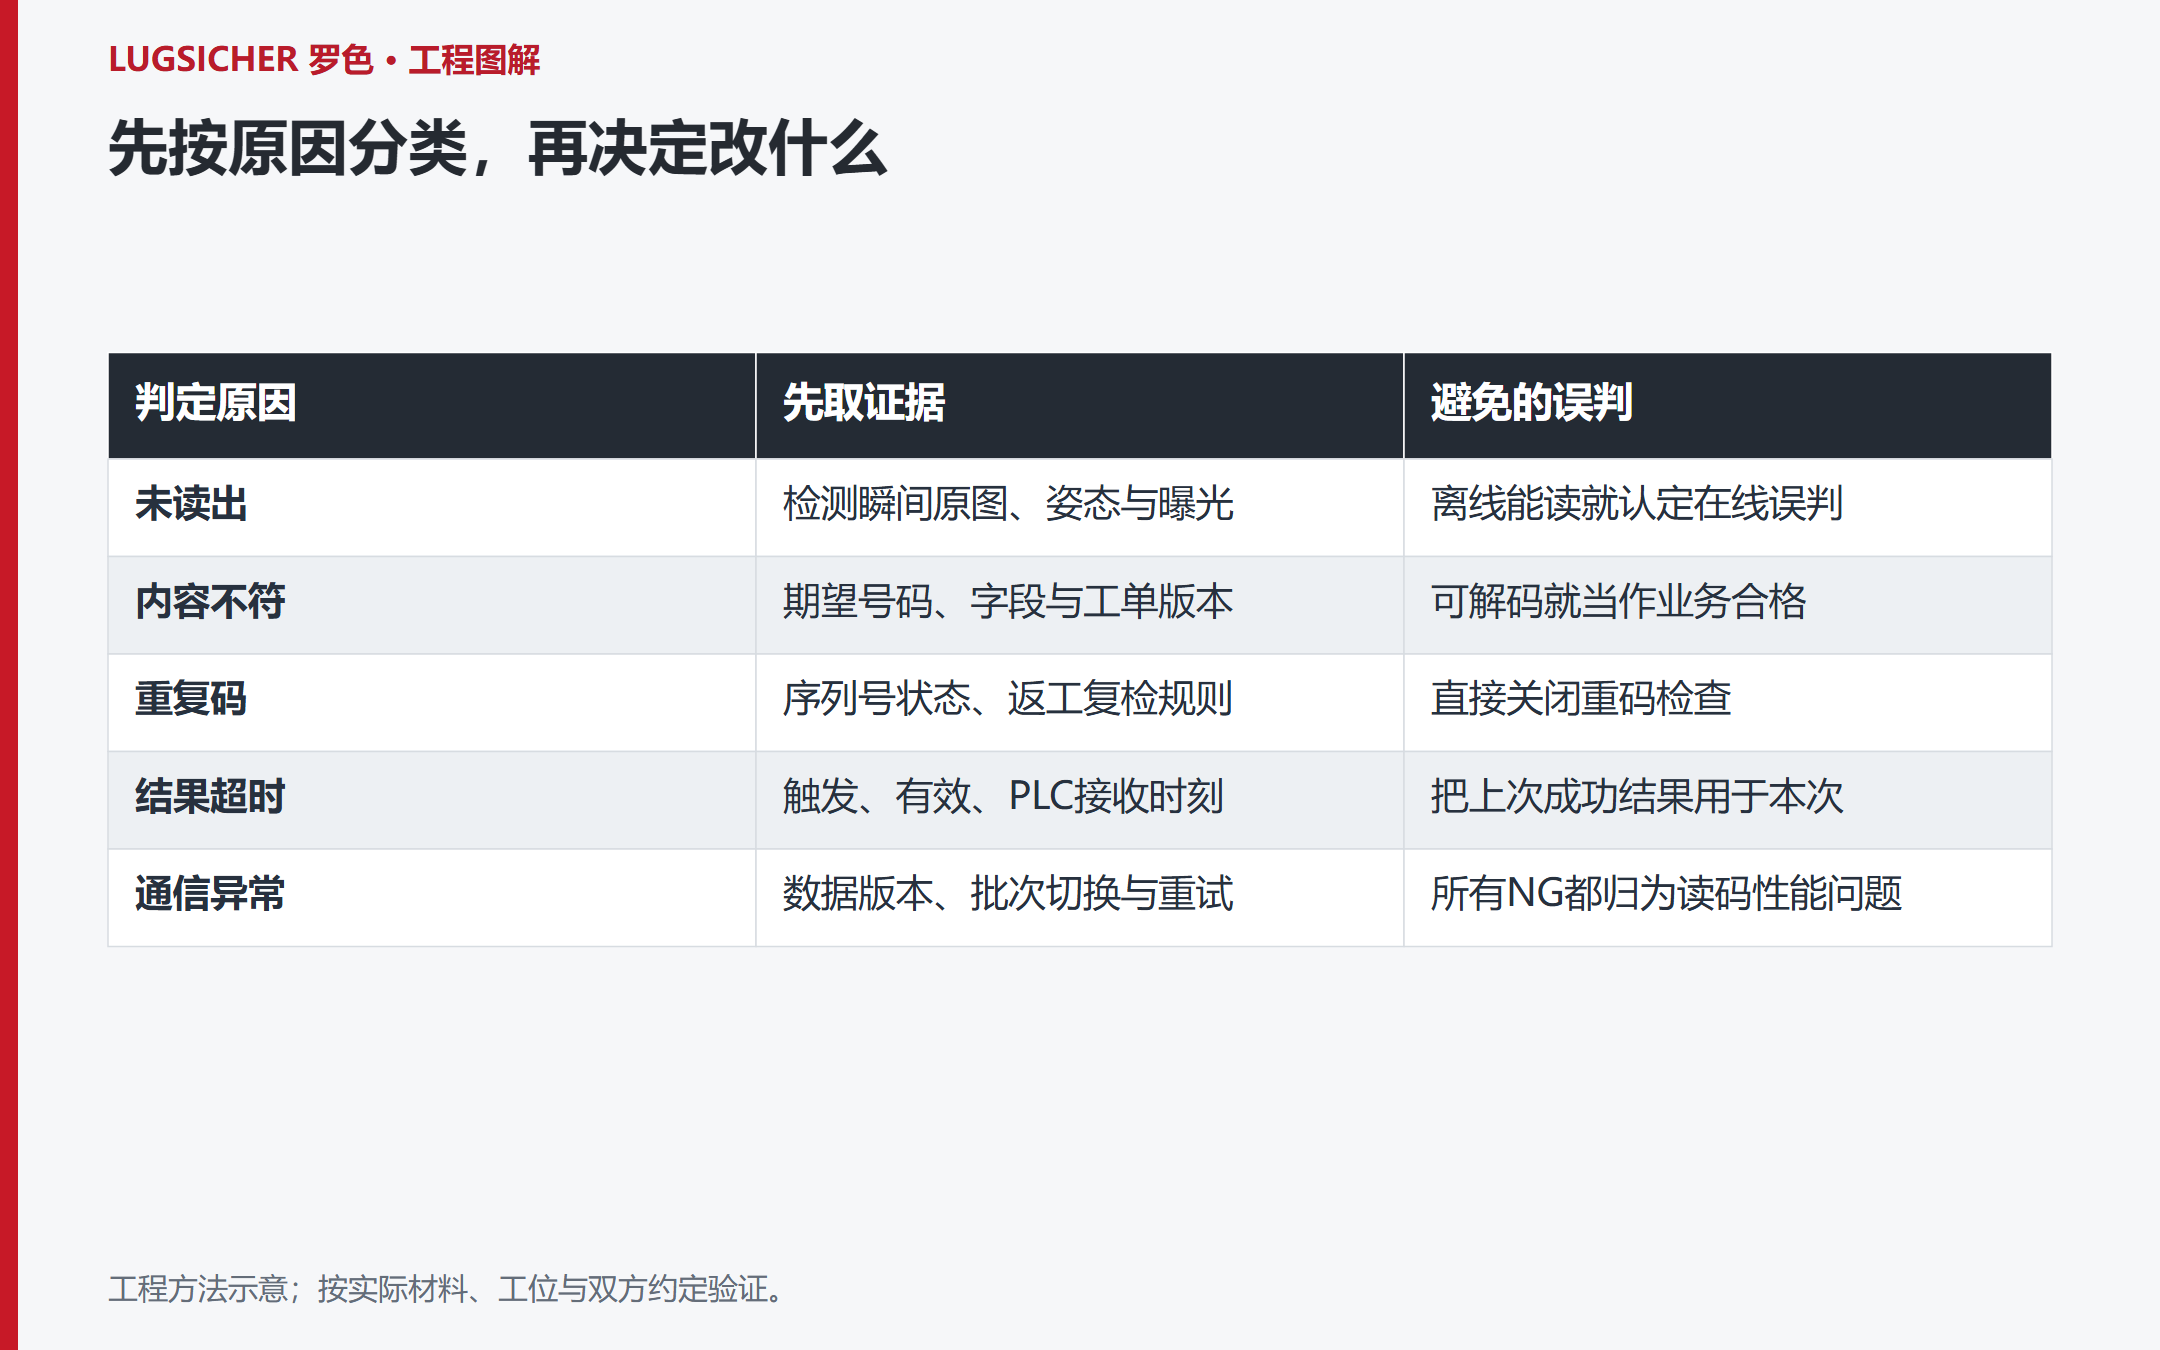
因此,应先按原因统计不合格记录:未读出、内容不符、重复码、超时、质量不达标,还是追溯系统通信异常。不要把所有情况都归入“读码NG”。
涉及MES或追溯系统时,需核对下发数据版本、批次切换、重试机制和序列号状态。返工复检是否允许再次通过,也应由业务规则明确,不能简单关闭重码检查。
如果采用读码器内部评分,要确认其含义;内部评分不能直接等同于标准化二维码质量等级。涉及UDI等应用,还需核对适用的编码、载体及验证要求,读出字符串不等于完成合规验证。
调整阈值应基于实际材料、工艺和允许偏差建立的样本集,同时观察误剔除与漏检风险,而不是以剔除数量下降作为唯一依据。
五、剔除反馈:PLC发出命令,不等于实物已被正确移除
最后检查执行机构与反馈链路。气压波动、阀响应变化、机构复位不及时、产品间距不足,都可能导致漏剔、连带剔除或碰落相邻产品。
需要区分三个事件:剔除命令已发出、机构已动作、目标产品已离开主输送线。 三者不能互相替代。
根据产线结构,可评估剔除确认、收集箱状态及剔除后复核等措施。确认传感器也要校验检测位置和时间窗口,否则可能把相邻产品误认为目标产品。
反馈缺失、机构故障或收集箱异常时,应按质量风险制定报警、停线或隔离规则,不能只保留一条提示信息后继续放行。
结论:先建立证据链,再修改参数
建议至少关联保存:产品或触发序号、原始图像、解码内容、判定原因、结果时间、剔除命令及确认状态。跨设备比对时,应明确时间同步方式,或使用可关联的事件序号。
按“成像—时序—跟踪—判定—反馈”排查,每次只改变一个变量,并覆盖材料批次、节拍和启停条件。集团多工厂复制时,也应统一原因码、接口定义和验收方法,而不是直接复制曝光值或延迟参数。
真正需要确认的不是“这枚二维码能不能读”,而是:系统是否在正确时间,对正确产品执行了正确判定,并完成了可验证的处理。
把实际条件带入选型讨论
准备工件或包装材料、标识内容、现场节拍和接口需求,与罗色沟通样品评估及项目范围。
提交应用需求